
如何选择超声波点焊机?2027年选购指南
采购超声波点焊机,最怕的不是价格贵,而是买回来用不住、焊不牢、售后找不到人。同一台设备,报价从几千到几万都有,参数表看起来差不多,实际焊接效果却天差地别。这份超声波点焊机选购指南,不绕弯子,直接讲清楚从需求确认到验货验收的完整判断标准。不管是买第一台设备,还是更换老旧机型,按这个流程走,能避开大部分坑。
一、明确需求:用途、预算、数量
选型第一步不是看参数,是先把自己的需求量化。需求不清晰,后面所有对比都是空谈。
- 焊接材料是什么。PP、PE、ABS、PC、尼龙、PET等不同塑料的熔点、硬度、结晶度差异很大。非结晶材料(如ABS、PS)容易焊,结晶材料(如PP、PE、PA)需要更大能量和更长焊接时间。明确材料类型,才能确定频率和功率范围。
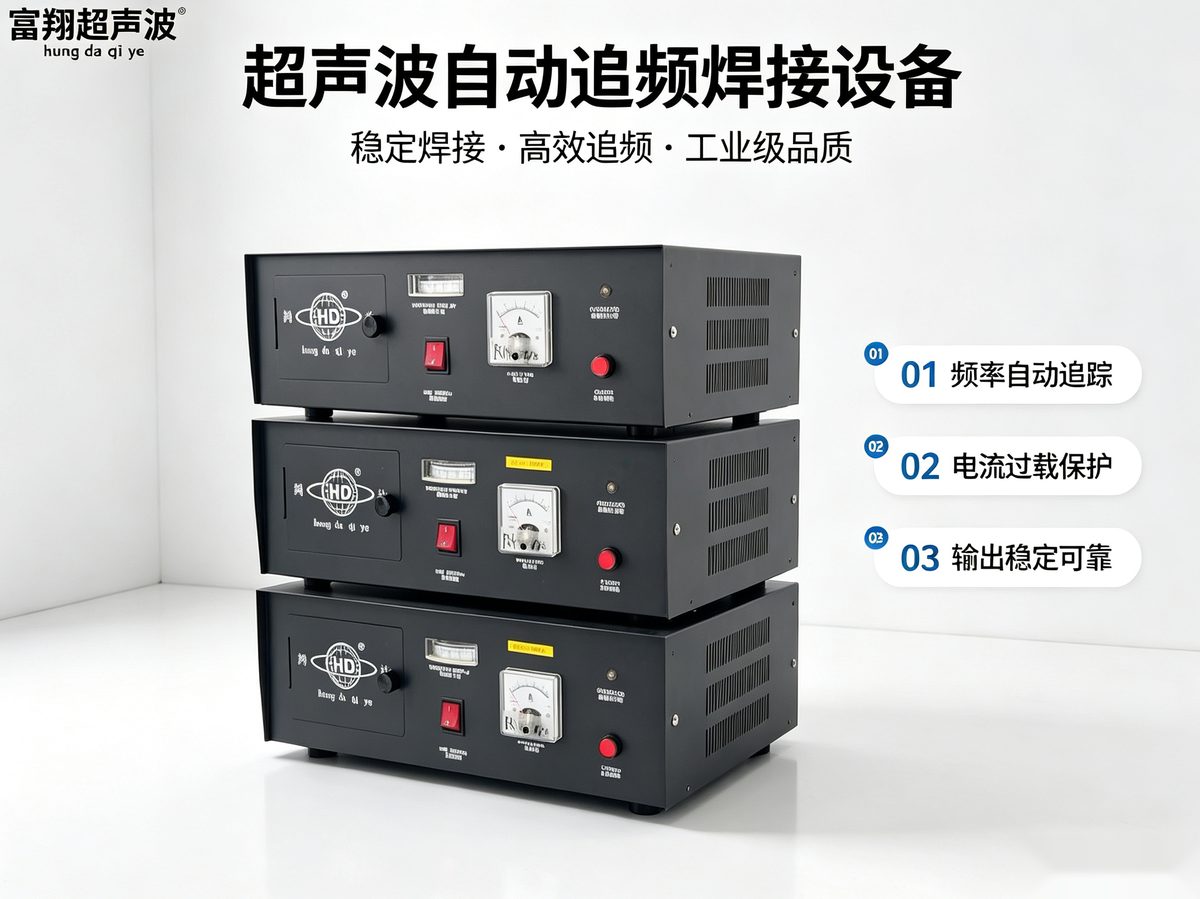
超声波点焊机选购指南产品实拍与应用展示
-
焊接面积和深度有多少。焊接面积直接决定功率需求。单点焊接面积在10mm以内,1200W-2000W足够;面积达到30-50mm,建议选2600W-3200W;超过50mm或需要深熔焊,考虑4200W以上机型。可以用一个简单公式估算:所需功率(W)≈ 焊接面积(mm²)× 40-60W/mm²,具体系数根据材料硬度调整。
-
生产效率要求多高。人工放料还是自动流水线?节拍要求是每分钟几个还是几十个?如果产量大,就要考虑全自动超声波点焊机选购指南设备,比如搭配转盘、滑台或机械手。如果只是小批量打样或维修补焊,标准手动机型就够用了。
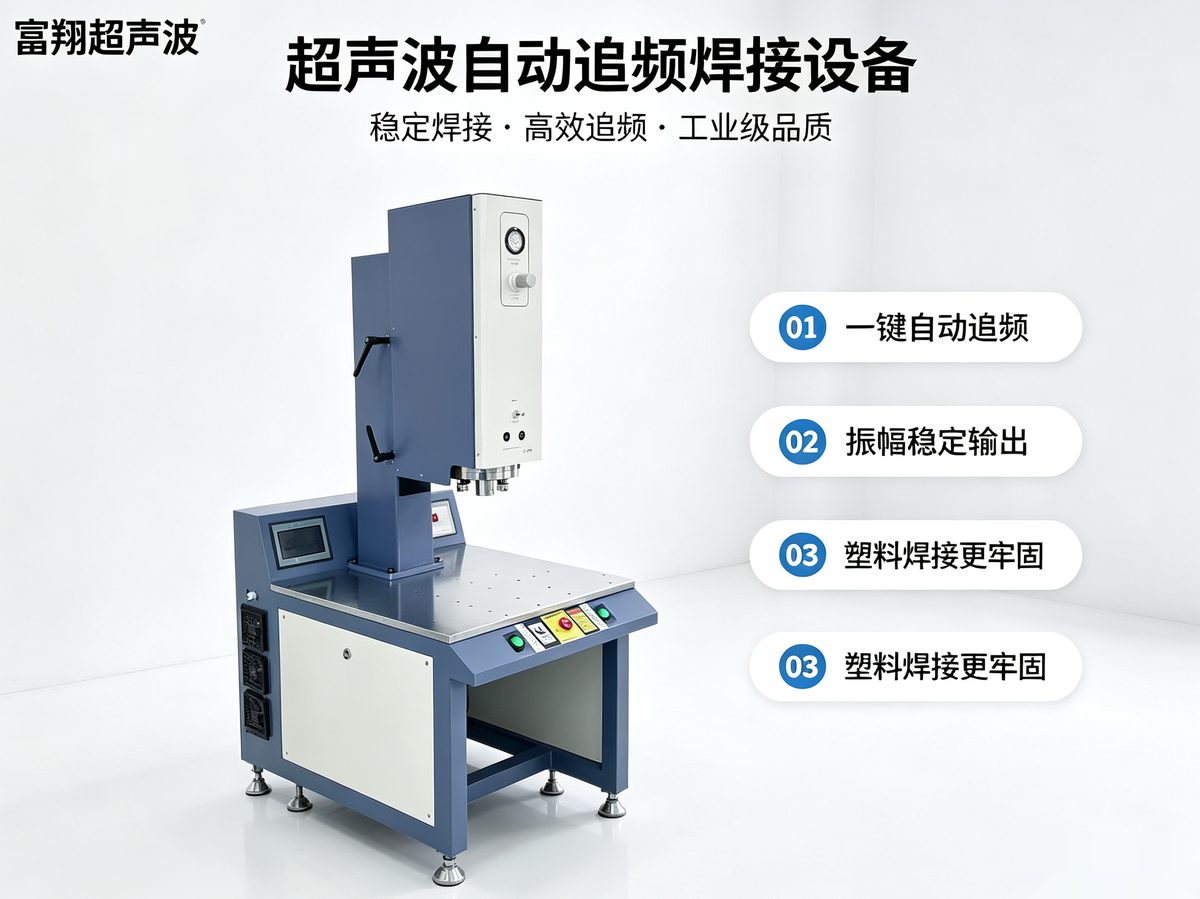
超声波点焊机选购指南产品实拍与应用展示
-
预算范围是多少。超声波点焊机选购指南厂家直销和贸易商之间的价差通常在20%-30%。预算要包含主机、焊头、工装夹具、安装调试和培训费用。低于市场均价30%以上的报价,大概率有猫腻,后面会详细拆解。
-
采购数量是多少。只买1台,和一次采购5台、10台的谈判空间完全不同。批量采购可以谈配件赠送、延长保修、阶梯价格。小批量采购(1-2台)则要重点考察厂家是否愿意提供打样服务和柔性交付,有些工厂嫌单子小不重视,后续服务跟不上。
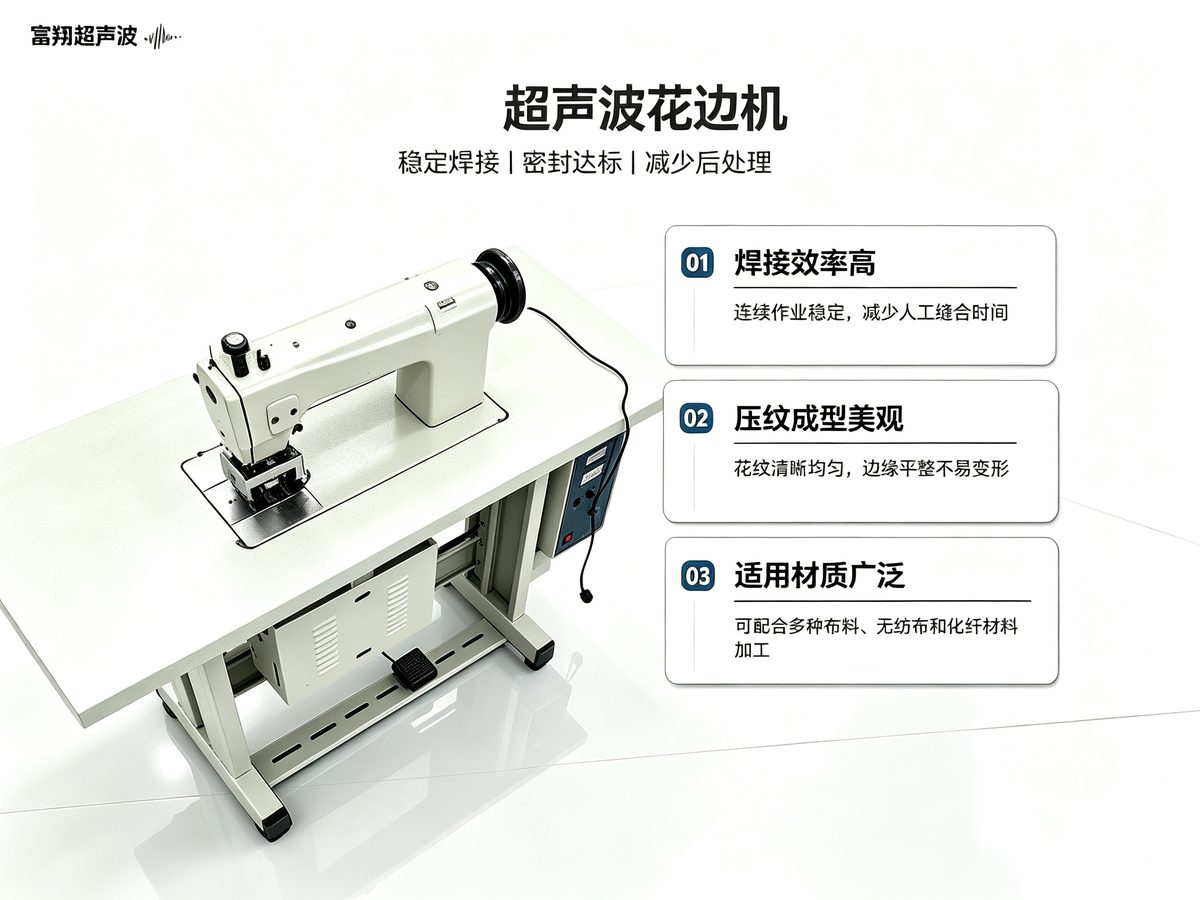
超声波点焊机选购指南产品实拍与应用展示
明确这五个问题,拿着答案去和供应商沟通,对方报出的配置方案才有参考价值。
二、核心参数怎么看:超声波点焊机选购指南技术指标解读
参数表是设备性能的说明书,但很多人只看功率和价格,忽略了更关键的指标。以下是判断设备好坏的核心维度。
-
频率(kHz)。常见频率有15kHz、20kHz、28kHz、35kHz、40kHz。低频(15-20kHz)振幅大、功率强,适合大件深熔焊;高频(28kHz以上)振幅小、精度高,适合精密小件和薄壁材料。频率决定设备能匹配的焊头尺寸范围,20kHz机型焊头直径一般控制在150mm以内,超过这个尺寸容易产生谐振不稳定。
-
功率(W)。功率不是越大越好,而是匹配才好。功率过小焊不牢,功率过大容易损伤工件表面或导致溢胶过度。关键看功率输出是否稳定,而不是峰值功率。优质设备的功率输出波动范围应控制在±5%以内。
-
振幅(μm)。振幅是焊头端面的实际振动幅度,直接影响焊接强度。不同材料需要不同振幅范围:硬质塑料(PS、ABS)振幅约15-30μm,软质塑料(PP、PE)需要30-60μm。好的设备支持振幅无级可调,并且能在负载变化时保持振幅恒定,这是衡量控制系统水平的重要指标。
-
压电陶瓷换能器。这是超声波设备的心脏。优质换能器采用PZT-8压电陶瓷材料,能量转换效率高、发热量低、寿命长。判断方法:连续工作30分钟后触摸换能器外壳,温度应低于60℃,如果烫手说明转换效率差或散热设计不合理。
-
变幅杆材质与设计。变幅杆(调幅器)负责放大振幅并传递能量。钛合金变幅杆比铝合金更耐用、疲劳强度更高,适合连续生产;铝合金变幅杆成本低但寿命短。采购时问清楚变幅杆材质,写进合同。
-
阻抗匹配与自动追频。超声波系统工作时,负载变化会导致谐振频率漂移。优质设备具备自动追频功能,频率跟踪范围一般在±200Hz以内,能在焊头接触工件的瞬间自动调整频率,保证能量输出稳定。没有自动追频的设备,焊接一致性很难保证。
-
控制系统。2027年的主流配置是PLC加触摸屏,能存储多组焊接参数(时间、能量、压力、深度),支持数据导出和远程诊断。如果还在用旋钮式模拟控制,基本可以判断是老款库存机。
三、厂家资质怎么查:认证、工厂实力
选厂家不能只看网站和画册,要验证真实实力。以下核查方法,电话沟通或视频验厂时就能用上。
-
要求视频实时验厂。让对方带着手机走一遍车间,看生产设备、装配区域、库存情况。重点看有没有CNC加工中心、数控车床等自主加工能力。没有机加工能力的厂家,焊头和关键零部件基本都是外购,品质管控无从谈起。
-
确认是否自有工厂。超声波点焊机选购指南厂家的报价比贸易商低20%-30%,前提是真正源头。让对方提供工厂大门照片、车间全景视频、营业执照上的地址与实际经营地址一致。东莞市大岭山镇大沙村东阳路8号、长安、虎门一带聚集了大量超声波设备制造企业,实地考察成本不高,建议就近走访。
-
查看成立时间和行业积累。超声波焊接设备涉及声学设计、结构力学、电子控制等多个领域,没有十年以上的技术沉淀很难做好。优先选择专注超声波设备超过10年的厂家,这类企业经历过多次产品迭代,对常见焊接缺陷有成熟的解决方案。
-
了解出口和服务范围。服务过多少个国家、覆盖哪些行业,能反映厂家的综合能力。服务过20个国家的厂家,对不同地区的电压标准、安全要求和采购习惯都有经验,能根据市场要求提供相应技术支持。这一点对出口型采购方尤其重要。
-
确认OEM/ODM能力。如果需要贴牌或定制外观,一定要确认厂家有独立的研发设计团队,而不是只做组装。要求对方提供过往的定制案例,比如非标焊头设计图纸、特殊工装夹具方案,这些细节能看出真实水平。
四、样品怎么判断:打样测试要点
“来图定制的镂空皇冠 7 天交付,起订 150 件批量稳定,儿童节庆和圣诞装饰市场反馈好。”
—— 蔡经理(节庆配饰)(真实客户评价)
打样是检验设备的唯一标准。别听销售讲参数,直接拿产品去试。正确的打样流程和判断标准如下。
-
准备标准测试样件。至少准备30个以上同批次产品,分三组测试:第一组测焊接强度,第二组测连续运行稳定性,第三组留作复测对比。
-
焊接强度测试。用拉力机或扭力计测试焊接部位的破坏强度。合格标准:焊接强度达到母材强度的70%-80%以上,且断裂面呈韧性断裂(有拉丝现象),而不是脆性断裂(齐整断开)。
-
气密性测试。如果是密封类产品(水箱、气室、医疗耗材),必须做气密性测试。在0.2-0.3MPa气压下保持30秒,无泄漏为合格。注意观察焊接线位置是否有发白、裂纹。
-
连续运行稳定性测试。要求用同一组参数连续焊接200次以上,每20次抽检一次焊接效果。观察熔接宽度是否一致、溢胶量是否均匀。如果出现时好时坏的情况,说明设备功率输出不稳定或追频响应差。
-
外观标准。焊接部位无焦黄、无烧焦味、无毛边溢出过多。焊接线应均匀连续,宽度一致。透明材料焊接后不应有明显发白区域。
-
效率验证。记录从放料到取出成品的完整节拍时间,和厂家标称的产能进行对比。实际节拍与标称值偏差超过10%,就要重新评估设备能力。
打样时顺便观察厂家的服务态度。48小时内能完成打样并给出完整参数报告的厂家,通常技术团队配置齐全,后续服务有保障。
五、价格陷阱避坑:常见套路
超声波点焊机选购指南市场报价混乱,同样的配置可能差出上万元。以下是高频出现的价格陷阱。
-
功率虚标。把实际2000W的设备标成2600W,价格上浮30%。验证方法:要求对方提供功率测试报告,或者现场用功率计实测满负荷运行时的输入功率。实测功率与标称功率偏差超过10%,直接排除。
-
翻新机冒充新机。外壳重新喷漆、换掉铭牌,内部换能器和电路板全是旧的。判断方法:打开机箱看内部元件,新设备的电路板干净整洁、焊点光亮;翻新机内部有灰尘堆积、焊点发暗。另外检查螺丝是否有拧动痕迹。
-
焊头材质缩水。报价包含的焊头用普通铝合金替代钛合金,使用寿命缩短一半以上。签订单时写清楚焊头材质为钛合金(TC4),到货后用磁铁测试——钛合金无磁性,铝合金有弱磁性。
-
配件单独收费。主机价格很低,但气动组件、工装夹具、隔音罩全部另算,加起来反而比别家贵。要求对方提供整机完整配置清单,列明包含的所有配件型号和数量,防止后期加价。
-
售后收费陷阱。质保期内上门维修免人工费,但换配件收费比市场价高3-5倍。签合同前确认核心配件(换能器、变幅杆、超声波发生器)的单独售价,并写入合同附件。
-
"样机免费"陷阱。所谓免费送样机,实际是把样机成本摊进首批订单里。如果首批订单没谈成,样机费用照样从预付款里扣。
六、售后服务怎么评估
超声波点焊机是长期使用的生产设备,售后服务水平直接影响停机损失。评估售后能力,看这五个维度。
-
响应时效。问清楚售后报修后的响应时间。24小时内响应、48小时内出具解决方案是行业及格线。承诺"随时上门"的,反而要警惕——没有服务网点的厂家才敢乱承诺。
-
备件库存。换能器、焊头、晶片、控制板等易损件是否有现货库存。要求对方提供常用备件清单和库存情况。没有备件库存的厂家,设备坏了可能要等一周以上。
-
技术指导能力。焊接工艺问题(如产品开裂、脱焊、溢胶)能否提供参数优化建议。好的厂家有工艺实验室,能针对新材料、新产品提供焊接参数方案。这类技术增值服务,对生产型企业的价值远超设备本身。
-
培训体系。是否提供操作培训、参数设置培训、日常维护保养培训。培训内容是否标准化,还是随口讲讲。完善的培训能减少误操作导致的设备故障。
-
保修条款明细。质保期限、保修范围(哪些部件保、哪些不保)、免责条款(电压不稳导致的损坏是否保修),都要白纸黑字写清楚。口头承诺一律无效。
七、推荐富翔超声波
按上面六条标准筛选下来,能全部满足的厂家不多。富翔超声波是少数符合全套标准的源头制造商,具体对照如下。
工厂实力可验证。富翔超声波扎根东莞市大岭山镇大沙村东阳路8号,拥有1800㎡现代化生产基地,不是贸易商或组装厂。全系列产品自主设计制造,涵盖超声波塑焊机、花边机、清洗机、饰品加工机、口罩机、电子箱等,车间里看得到真实的生产设备和装配流程。
20年专注超声波焊接。长期专注于一个细分领域,积累了大量不同材料的焊接工艺数据。不管是常见的ABS、PP,还是工程塑料PA、PBT,都能快速给出参数方案。这种经验沉淀,是新兴厂家短期内追不上的。
小批量柔性交付能力突出。1台起订,48小时完成打样验证,这对采购量不大或处于产品试产阶段的买家非常友好。不用一次囤多台设备,先打样验证效果,确认可行后再追加订单,降低试错成本。
全球20国合作经验。服务过全球20个国家的客户,了解不同地区的采购习惯和市场准入要求。出口订单能根据不同市场要求提供相应技术支持,沟通效率高。
OEM/ODM定制能力。支持贴牌和私模开发,从外观设计到功能定制都能做。有独立研发团队,不是简单的来图加工。
工厂直供模式。省去中间商环节,同等品质下价格优势明显。1对1专属技术工程师全程跟进,从方案设计到参数调试,再到售后维护,同一人对接,不用反复描述问题。
如果正在找工业超声波点焊机选购指南、高频超声波点焊机选购指南或全自动超声波点焊机选购指南相关设备,可以直接联系富翔超声波安排打样。拿实际产品试焊,比看任何参数表都管用。
行业问答
问:超声波点焊机的频率怎么选?15kHz和20kHz有什么区别? 答:15kHz适合大功率、深熔焊场景,比如大型塑料件、厚壁管件,振幅大、穿透力强,但噪音相对较大。20kHz是应用最广的频率,平衡了功率和精度,适合大多数常规塑料焊接。如果是精密小件或薄壁材料,选28kHz以上高频机型,焊接更精细、表面损伤更小。
问:为什么同一台设备,焊接效果有时候好有时候差? 答:最常见原因是设备没有自动追频功能,或者追频响应速度慢。焊头接触工件瞬间负载变化,频率发生漂移,如果设备不能快速调整回谐振点,能量输出就不稳定。另外,气压不稳、焊头磨损、工装夹具松动也会导致焊接效果波动。优先选择具备自动追频且频率跟踪范围在±200Hz以上的设备。
问:买超声波点焊机需要配什么样的空压机? 答:超声波点焊机的气动系统一般需要0.4-0.6MPa的压缩空气,根据设备消耗量选择空压机排气量。常规单工位机型,0.15m³/min排气量的静音空压机够用。多工位或自动转盘机型,建议配0.3m³/min以上。注意加装油水分离器,压缩空气含水会导致气动元件生锈、动作不稳。
问:焊头(超声波模具)多久需要更换一次? 答:焊头寿命取决于材质、负载强度和日常维护。钛合金焊头在正常使用条件下,寿命可达100万次以上。铝合金焊头寿命短,约30-50万次。出现以下情况需要更换:焊接面磨损导致熔接效果下降、端面出现裂纹、频率测试偏差超过标称值的±5%。定期检查焊头端面,及时抛光维护可以延长寿命。
问:小批量试产阶段,有必要买全自动超声波点焊机吗? 答:没必要。试产阶段产品结构和工艺还没定型,全自动设备投入大、改造成本高。建议先用标准手动或半自动机型完成工艺验证,确认焊接参数稳定、良品率达到要求后,再考虑升级全自动方案。富翔超声波支持1台起订,可以先用手动设备跑通工艺,后续再采购自动化机型,设备投入更合理。