
2027年深度解读:什么是超声波点焊机?一文读懂超声波点焊机的原理与应用
想象一下,两只手快速搓动直到掌心发烫——超声波点焊机技术原理本质上就是把这个摩擦生热的物理现象,压缩到千分之一秒内完成。它通过每秒数万次的微小机械振动,让塑料分子链在接触面高速摩擦、熔融、交织,最终冷却成一体。整个过程不需要胶水、不需要螺丝、不需要加热板,几毫秒就能完成一个焊点。
超声波点焊机技术原理设备在消费电子、汽车配件、医疗器械、包装纺织等行业中,已经是不可替代的装配工具。数据显示,一台标准20kHz的超声波点焊机,焊接一个ABS塑料件的循环时间通常在0.5到1.5秒之间,相比热板焊接效率提升5倍以上,良品率可达99.5%。下面用六个章节,把这套技术拆开讲清楚。
一、超声波点焊机技术原理的基本概念与定义
超声波点焊机技术原理,简单说就是利用超声波高频振动能量,在固体材料接触面产生局部高温,使材料在固态或半熔融状态下完成分子级连接的工艺。它属于固态焊接技术的一种,但与传统的电阻焊、激光焊有本质区别——超声波焊接不依赖外部热源,也不需要在焊点处通入电流。
核心工作逻辑可以概括为三步:高频电能→机械振动→摩擦生热。设备将50/60Hz的市电转换为20kHz至40kHz的高频电信号,再通过换能器转化为同频率的机械振动,最后将振动传递到工件接触面。振动频率越高,波长越短,能量越集中,适合焊接越精密的微小部件。
在工业应用中,工业超声波点焊机技术原理已经延伸出多种变体:有用于热塑性塑料的超声波塑焊机,有用于无纺布材料的超声波花边机,还有用于金属线束焊接的超声波金属焊机。不同材料对频率、振幅、压力的要求差异很大,这正是设备选型时需要重点考虑的因素。
二、超声波点焊机技术原理的核心技术原理
超声波点焊机技术原理产品实拍与应用展示
要理解超声波焊接为什么能“焊住”塑料,需要从三个核心部件说起。
1. 压电陶瓷换能器——电能变机械能的转换器 换能器内部装有压电陶瓷片,当高频电压施加在陶瓷片上时,它会随着电场变化发生微小的机械伸缩。这个伸缩量只有几微米,但频率极高。20kHz意味着每秒钟伸缩两万次,振动速度相当于一台微型活塞发动机。
2. 变幅杆——把振幅放大到可用范围 压电陶瓷的振幅太小,不足以直接焊接。变幅杆通过锥形或阶梯形的截面设计,将机械振动的振幅从几微米放大到10至50微米(μm)。这就像把水管的细水流汇聚成高压水枪——能量密度大幅提升。
3. 焊头(超声模具)——把能量精准送到焊点 焊头直接接触工件,它的形状决定了焊接区域的能量分布。焊头必须与工件轮廓精确匹配,制造精度要求达到0.01mm级别。高频超声波点焊机技术原理设备通常配备可快速更换的焊头,以适应不同产品型号。
焊接过程的关键参数有四个:频率(kHz)、功率(W)、振幅(μm)和焊接压力。频率决定振动速度,功率决定可焊接面积,振幅决定摩擦强度,压力则确保两个接触面紧密贴合。四者需要根据材料特性和工件结构做阻抗匹配,才能达到最佳焊接效果。
以常见的ABS塑料为例,推荐参数通常为:频率20kHz,功率2000W,振幅30μm,压力0.2至0.4MPa。焊接时间一般控制在0.3至0.8秒之间。若参数设置不当,可能出现虚焊、溢料或工件开裂等问题。
三、超声波点焊机技术原理的主要分类与类型
市面上超声波点焊机技术原理供应商提供的设备,按不同维度可以分为以下几类。
按自动化程度分类: 1. 手动型:操作者手动放置工件、踩下脚踏开关完成焊接。适合小批量生产或大型异形工件的焊接,灵活性高。
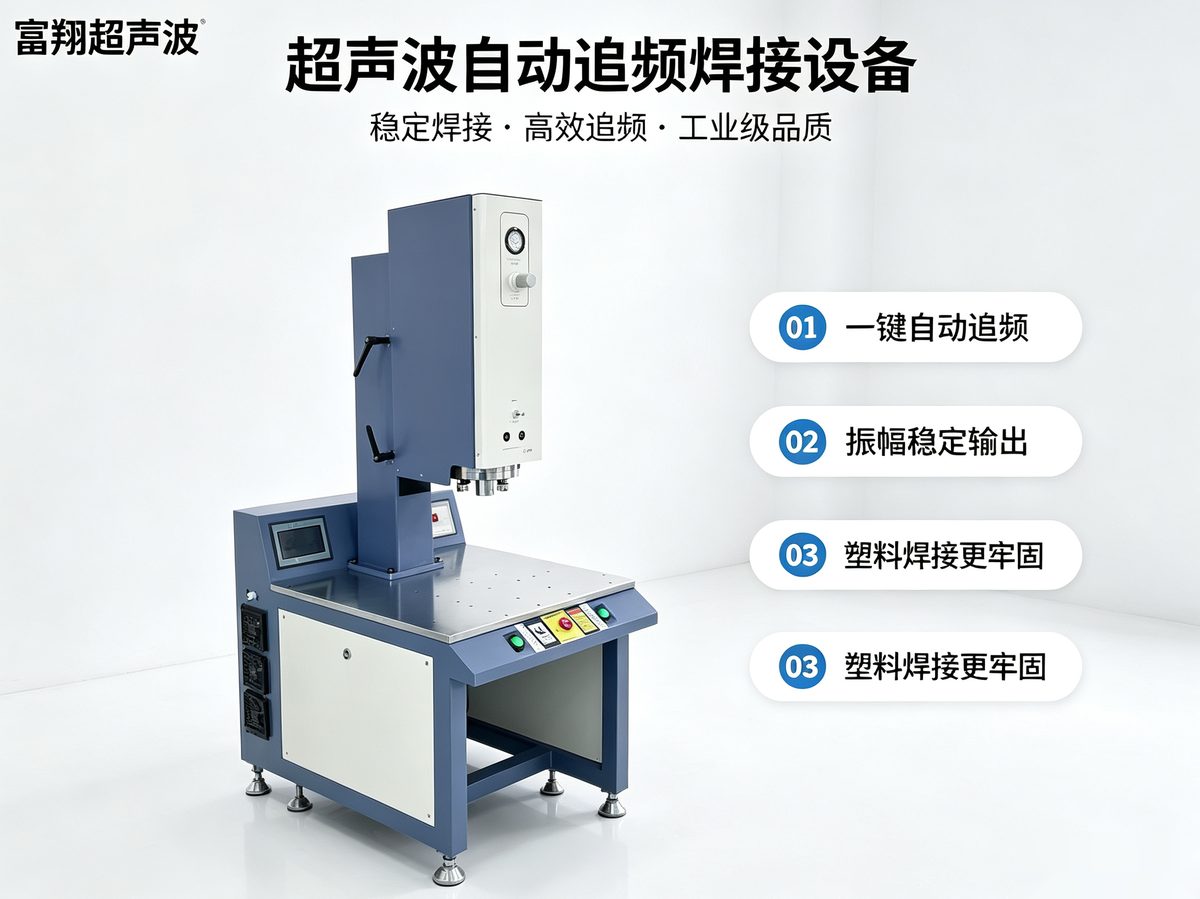
超声波点焊机技术原理产品实拍与应用展示 2. 半自动型:配备气动升降系统和时间控制器,焊接过程自动完成,人工只需上下料。适合中等批量生产。 3. 全自动型:集成振动盘、机械手、转盘等自动化机构,实现从送料到焊接再到下料的全流程自动化。全自动超声波点焊机技术原理设备在汽车零部件和医疗器械行业应用广泛,单台设备日产能可达数千件。
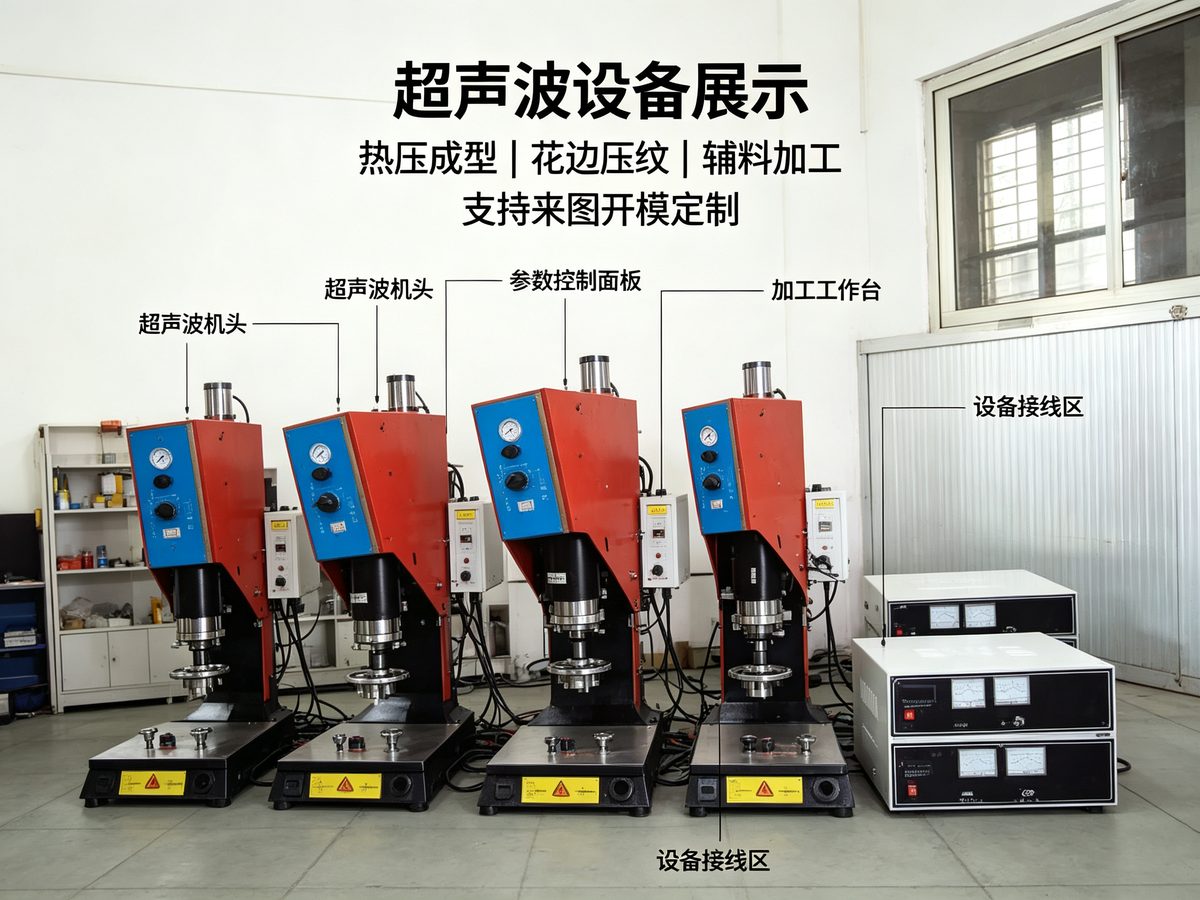
超声波点焊机技术原理产品实拍与应用展示
按焊接形式分类: 1. 点焊机:焊头呈点状或小面积接触,适合铆接、定位焊、线束焊接。 2. 连续焊机(花边机/缝合机):焊头呈滚轮状,可连续滚动焊接,常用于无纺布口罩、过滤袋、服装辅料等。 3. 埋植机:将金属螺母或螺栓埋入塑料件中,用于后续螺纹连接。
按频率分类: - 15kHz低频大功率机型:功率可达4000W以上,适合大型塑料件或焊接面积大的工件。 - 20kHz标准机型:应用最广泛,兼顾功率与精度。 - 28kHz/35kHz高频机型:振幅小、能量集中,适合精密电子元器件和薄壁塑料件。
四、超声波点焊机技术原理的应用场景举例
“粉色蝴蝶结金色囍字印刷清晰,喜糖盒客户非常喜欢,小批量 200 件 5 天交付,工期准。”
—— 罗总(婚庆道具厂)(真实客户评价)
超声波焊接的应用范围远超一般人的想象。以下三个案例可以直观展示它的价值。
案例一:消费电子——TWS耳机充电仓 某耳机品牌充电仓外壳采用PC+ABS材料,内部需要焊接电池支架和导光柱。传统胶水粘接需要4小时固化时间,且胶水挥发物影响环境。改用超声波点焊机技术原理设备后,单件焊接时间仅0.6秒,日产从3000件提升到12000件,良品率从96%提升到99.2%。焊接强度达到母材的80%以上,远超胶粘的60%。
案例二:汽车行业——仪表板出风口叶片 汽车出风口叶片要求转动灵活、卡扣牢固。采用超声波铆接工艺,将直径3mm的塑料柱铆接成蘑菇头形状,每个铆点耗时0.3秒。一台六工位转盘式超声波焊接机,节拍时间控制在8秒内,可满足年产50万台车的配套需求。相比螺丝紧固,减重约35%,且消除了金属件与塑料件的热膨胀差异问题。
案例三:医疗器械——一次性输液接头 输液接头属于无菌耗材,焊接过程不能引入任何化学助剂。超声波焊接的物理熔接特性完美满足这一要求。某医疗耗材企业使用35kHz高频超声波焊接机,焊接PP材质输液接头,单件焊接时间0.2秒,焊接气密性通过0.3MPa气压测试,泄漏率低于0.1%。
此外,超声波点焊机技术原理在无纺布口罩耳带焊接、无纺布手提袋制作、汽车线束端子压接、锂电池极耳焊接等领域同样发挥着关键作用。东莞市大岭山镇大沙村东阳路8号一带聚集了大量超声波设备制造企业,其中富翔超声波扎根该区域,依托1800㎡自有工厂,为全球客户提供从单机到自动化产线的完整解决方案。
五、超声波点焊机技术原理的行业现状与市场规模
全球超声波焊接设备市场在2025年估值约为28亿美元,预计到2030年将增长至42亿美元,年复合增长率约8.5%。亚太地区占据最大市场份额,其中中国是全球最大的超声波焊接设备生产国和消费市场。
从产业链看,上游核心部件(压电陶瓷、功率放大器、数字控制芯片)的技术壁垒较高,高端市场长期由欧美日品牌主导。但中游设备整机制造环节,中国厂商已经形成显著的成本和交付优势。以东莞为例,这里聚集了数百家超声波设备及配件厂商,形成了完整的供应链生态。
超声波点焊机技术原理厂家之间的竞争,已经从单纯的价格战转向技术方案竞争。客户更看重:是否能提供焊接工艺验证、是否能根据材料特性定制焊头、是否能提供自动化集成方案。富翔超声波等源头制造商,凭借全系列产品自主设计制造能力,支持OEM贴牌与ODM私模开发,小批量定制1台起订,48小时完成打样验证,正逐渐成为中小型制造企业的首选合作伙伴。
值得注意的是,行业面临的一个痛点是专业技术人员短缺。超声波焊接参数调试需要经验积累,同样的材料、不同的环境温湿度,焊接效果都会有差异。因此,超声波点焊机技术原理设备的厂商服务能力变得至关重要。富翔超声波的1对1专属技术工程师全程跟进模式,为客户提供焊接工艺方案设计与参数调试支持,有效降低了客户的技术门槛。
六、超声波点焊机技术原理的未来发展趋势
展望2027年及未来,超声波焊接技术将沿以下四个方向发展。
1. 数字化与智能化控制 新一代设备将全面采用数字信号处理(DSP)技术,实时监测焊接过程中的频率、振幅、功率和位移变化。通过闭环反馈系统,在焊接过程中自动修正参数偏移。未来还将引入人工智能算法,通过机器学习优化焊接参数库,实现“一键调用最佳工艺”。
2. 伺服压力控制替代气动压力 传统气动加压方式响应慢、精度低。伺服电机驱动的电动加压系统可将压力控制精度提升至±1%,且能实现分段加压——先低压定位、再高压焊接、最后低压保压。这对精密焊接和多层材料焊接意义重大。
3. 多频复合焊接技术 单一频率的焊接方式对某些特殊材料(如高玻纤含量塑料、生物可降解材料)效果不理想。多频复合焊接技术能在一次焊接过程中交替使用不同频率,改善材料熔融均匀性,减少飞边和溢料。
4. 焊接质量在线检测 通过分析焊接过程中的功率曲线和位移曲线,可以实时判断焊点质量是否合格。这一技术将推动超声波焊接从“事后抽检”走向“全检”,尤其适合汽车安全部件和医疗器械等对质量要求极高的领域。
此外,随着新能源汽车和储能行业的爆发式增长,超声波金属焊接(用于锂电池极耳、铜铝连接)的市场需求正在快速攀升。这一细分领域对设备功率和稳定性要求更高,将成为未来几年行业增长的重要引擎。
行业问答
问:超声波点焊机可以焊接金属吗? 答:可以。超声波金属焊接主要用于锂电池极耳、线束端子、铜铝过渡连接等场景。与塑料焊接不同,金属焊接不产生熔融状态,而是通过高频振动去除金属表面氧化膜,使原子间相互扩散形成固相连接。焊接厚度通常在0.1mm至3mm之间。
问:超声波点焊机焊接一个产品需要多长时间? 答:视产品材料和结构而定。小型塑料件(如耳机壳、连接器)单次焊接时间在0.2至0.8秒之间;大型塑料件(如汽车保险杠)可能需要2至3秒。加上上下料时间,一个完整循环通常在3至10秒内完成。
问:哪些材料适合超声波焊接?哪些不适合? 答:适合的材料主要是热塑性塑料,如ABS、PC、PP、PE、PA、POM等,两种同类型材料焊接效果最好。不适合的材料包括:热固性塑料(如酚醛树脂)、弹性体(如橡胶、TPE)、以及含增塑剂或脱模剂过多的塑料。金属焊接则主要适用于铝、铜、镍等延展性较好的材料。
问:如何判断超声波焊接质量是否合格? 答:常规检测方法包括:目视检查(观察焊点是否有溢料、烧焦、裂纹)、拉力测试(测量焊点破坏力)、气密性测试(适用于需要密封的产品)。先进的在线监测系统可通过分析焊接功率曲线和位移曲线,实时判断焊点是否虚焊或过焊。
问:超声波点焊机设备采购时需要注意哪些参数? 答:重点关注五个参数:频率(决定适用材料范围)、功率(决定可焊接面积)、振幅(决定焊接强度)、压力调节范围(决定适用工件类型)和控制系统(决定工艺稳定性)。此外,建议要求供应商提供打样测试服务,用实际产品验证焊接效果后再做决定。
问:小批量多品种生产适合用超声波焊接吗? 答:非常适合。超声波焊接设备换模时间短,通常5至10分钟即可完成焊头更换和参数调整。对于小批量定制需求,富翔超声波提供1台起订、48小时打样的柔性服务,支持OEM贴牌与ODM私模开发,可帮助中小企业以较低门槛引入超声波焊接工艺。
问:超声波焊接对人体有危害吗? 答:正常操作下没有危害。超声波焊接过程中产生的噪音频率在20kHz以上,人耳听不到,但设备工作时会有轻微的高频噪声。建议操作人员佩戴耳塞,并确保设备接地良好。设备本身不产生辐射、粉尘或有害气体,属于绿色环保工艺。
从消费电子到新能源汽车,从医疗耗材到日常用品,超声波点焊机技术原理正在以“润物细无声”的方式重塑现代制造业的装配环节。它高效、清洁、精准的特点,使其成为越来越多制造企业的首选连接方案。随着智能化、自动化技术的深度融合,这一领域还将释放更大的想象空间。对于正在评估焊接工艺的制造企业而言,理解超声波焊接的核心原理与应用边界,是做出正确设备选型的第一步。