
2027年深度解读:什么是超声波塑焊机?一文读懂超声波塑焊机的原理与应用
超声波塑焊机核心技术与工艺参数深度解析,通俗来说,就像给塑料制品做一次“高频振动按摩”——通过每秒数万次的微振动,让两块塑料在接触面摩擦生热,瞬间融合成一体。这项技术是现代制造业中连接塑料零件的高效手段,而掌握它的核心技术与工艺参数,就是掌握焊接品质的关键。一台看似普通的设备,背后涉及的频率、振幅、压力、时间等参数的组合,直接决定了焊接强度、密封性和外观良率。这篇文章将用通俗的语言,从原理到应用,从行业现状到未来趋势,带你一文读懂这项技术。
一、超声波塑焊机核心技术与工艺参数深度解析的基本概念与定义
超声波塑焊机是一种利用超声波高频振动能量,将热塑性塑料工件在固体状态下熔接在一起的设备。它的工作过程不涉及明火、粘合剂或外部加热,而是通过机械振动在材料内部产生摩擦热,实现分子层面的融合。
核心技术与工艺参数,指的是从换能器选型、焊头设计到焊接压力、焊接时间、振幅设置等一系列决定焊接效果的关键要素。这些参数不是孤立存在的,它们相互影响,共同决定了最终焊接质量。比如,振幅决定了摩擦生热的强度,焊接时间控制热量累积的总量,而保压时间则影响熔融层的固化效果。
这项技术的价值在于,它能实现快速、清洁、可重复的塑料连接。在消费电子、汽车部件、医疗耗材、纺织辅料等众多领域,超声波焊接已成为不可替代的工艺。理解它的核心概念,是深入掌握这项技术的第一步。
二、超声波塑焊机核心技术与工艺参数深度解析的核心技术原理
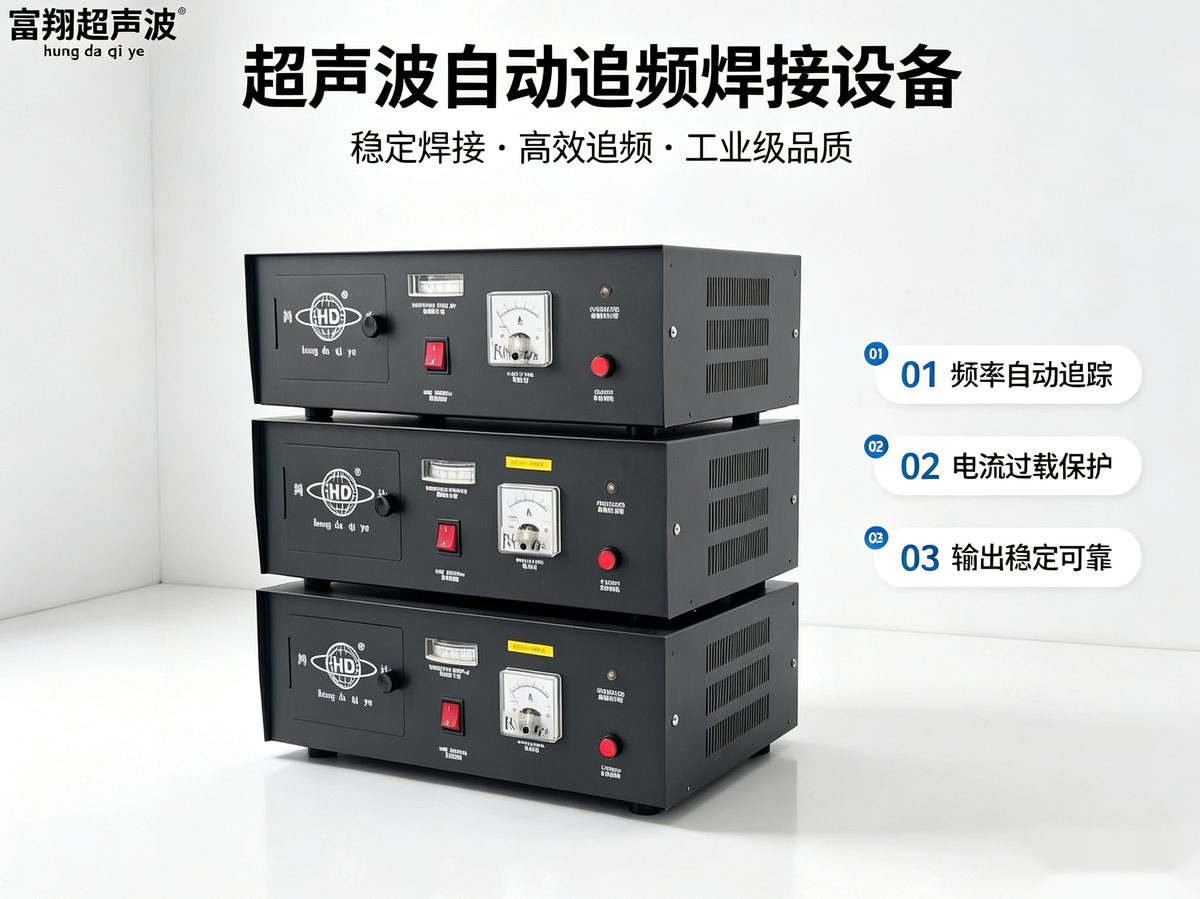
超声波塑焊机核心技术与工艺参数深度解析产品实拍与应用展示
超声波塑焊机的工作过程,本质上是将电能转化为机械振动能,再转化为热能的过程。整个系统由三个核心部件协同工作:压电陶瓷换能器、变幅杆和焊头。
压电陶瓷换能器负责将高频电信号转换为高频机械振动,其工作频率通常在15kHz到40kHz之间。这个频率范围决定了焊接的精细度和适用材料厚度。变幅杆则像一个放大器,它将换能器产生的微小振动幅度放大到焊接所需的10μm到100μm范围。焊头直接接触工件,将振动能量精准传递到焊接区域。
焊接过程中的关键参数包括:
- 振幅(μm):焊头端面的实际振动幅度,是决定摩擦热量大小的核心参数。不同材料需要不同振幅,硬质塑料如ABS通常需要较小振幅,软质塑料如PP则需要较大振幅。
- 焊接时间(s):超声波发射的持续时间,直接控制输入能量的总量。
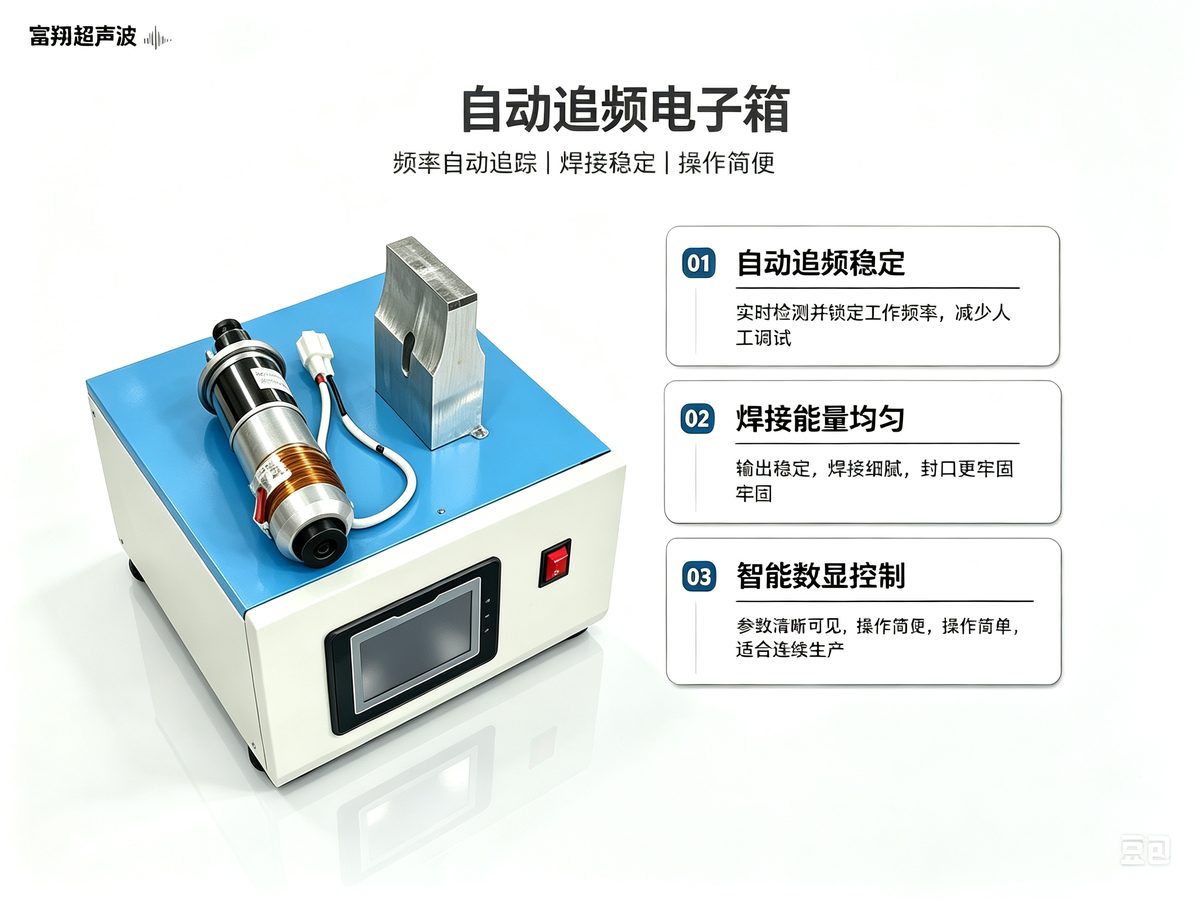
超声波塑焊机核心技术与工艺参数深度解析产品实拍与应用展示 3. 触发压力(MPa):焊头压紧工件的初始力,确保振动能量有效传递而不打滑。 4. 保压时间(s):超声波停止后,焊头保持压力的时间,让熔融层在压力下冷却定型。
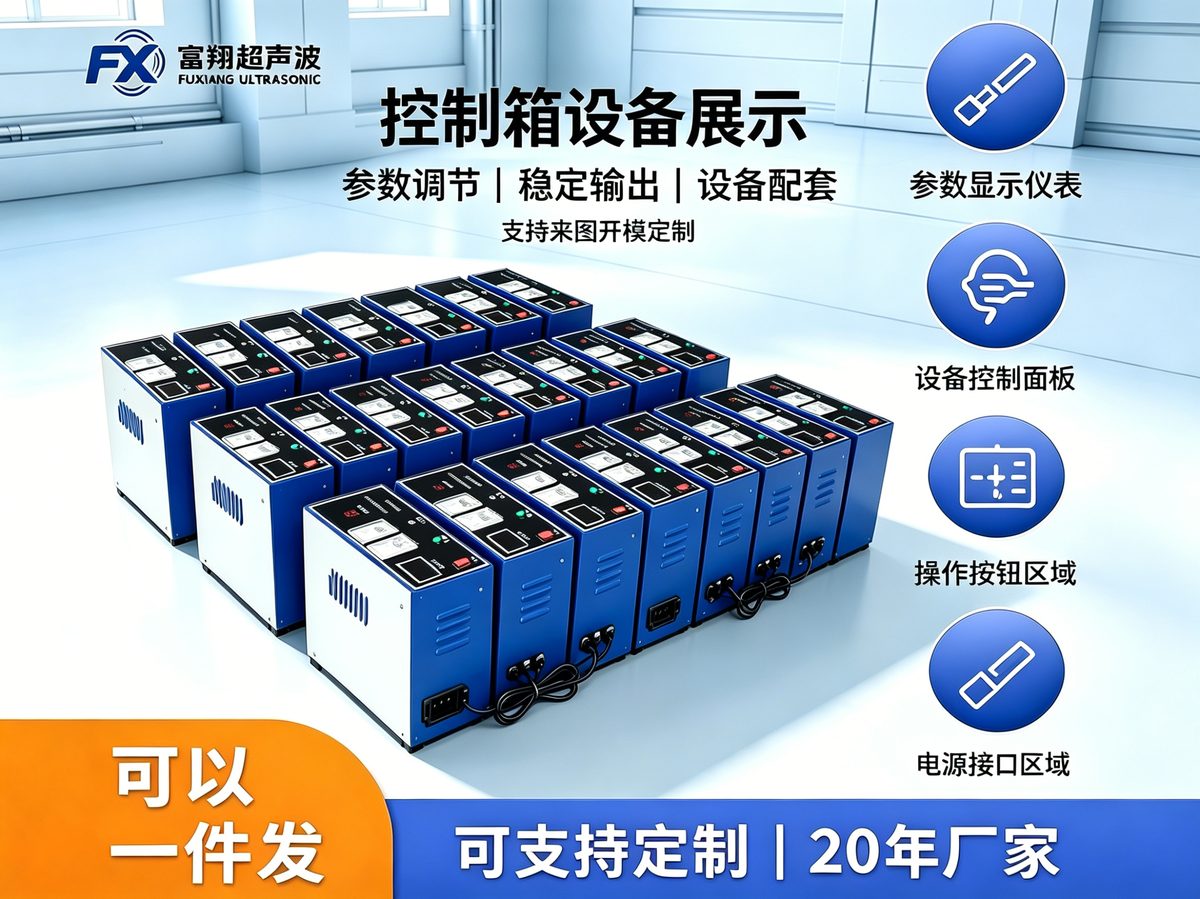
超声波塑焊机核心技术与工艺参数深度解析产品实拍与应用展示 5. 触发间隙(mm):焊头开始发射超声波时与工件表面的距离,影响能量传递效率。
这些参数的组合逻辑并不复杂:先加压贴合,再发射超声波,最后保压冷却。但实际调试中,每个参数的微小变化都可能影响品质。例如,焊接时间过长会导致熔融物溢出,形成飞边;压力过大会压伤工件表面,过小则焊接不牢。
三、超声波塑焊机核心技术与工艺参数深度解析的主要分类与类型
按应用场景和自动化程度,超声波塑焊机主要分为以下几类:
1. 手持式超声波塑焊机 适合大型工件定点焊接或流水线灵活作业。操作人员手持焊枪,对工件特定位置进行焊接,灵活性高,但焊接一致性依赖操作者熟练度。
2. 标准台式超声波塑焊机 最常见的机型,适合中小型工件的批量生产。设备固定在工作台上,通过气动系统控制焊头升降,焊接参数由控制器精确设定,重复性好,良品率可达99.5%以上。
3. 全自动超声波塑焊机 集成自动送料、定位、焊接、检测功能,适合大规模生产。这类设备通常配备PLC控制系统和视觉定位系统,节拍可缩短至3秒以内,大幅提升生产效率。在口罩生产线、医疗器械组装等场景中,全自动机型是主力设备。
4. 多工位旋转式超声波塑焊机 适用于需要多角度焊接或连续作业的场景。工件在旋转工作台上依次经过多个焊接工位,实现复杂焊接工艺的连续化生产。
从功率角度看,高频超声波塑焊机(20kHz以上)适合精密小型零件,低频大功率设备(15kHz)则用于大型结构件焊接。选购时,需要根据工件材料、尺寸、生产节拍来匹配机型。
四、超声波塑焊机核心技术与工艺参数深度解析的应用场景举例
“花轮定制交期快,机器做工扎实,配合度高,长期合作。”
—— 刘老板(真实客户评价)
超声波塑焊技术的应用范围极广,几乎覆盖所有涉及热塑性塑料的制造行业。
消费电子领域:手机耳机、充电器外壳、USB接口内部结构件的焊接。这些部件尺寸小、精度要求高,超声波焊接能在0.5秒内完成一个焊点,且无溢胶、无污染。某主流耳机品牌的生产线上,采用全自动超声波塑焊机焊接耳机壳,单台设备日产能达到8000件以上,焊接强度通过跌落测试标准。
汽车制造领域:汽车灯罩、保险杠、仪表板、进气管等大型塑料件的焊接。汽车部件对焊接强度和气密性要求极高,超声波焊接能实现密封防水等级的焊接效果。例如,某车型的尾灯总成,采用超声波焊接替代传统胶粘工艺,生产节拍从45秒缩短至12秒,同时消除了胶水挥发带来的环保问题。
医疗耗材领域:一次性输液器、注射器、血液透析盒的焊接。医疗产品要求无尘、无菌、无残留,超声波焊接无需任何助剂,完美满足这些要求。富翔超声波为多家医疗器械企业提供的定制化焊接方案,实现了每分钟焊接60个输液滴斗的效率,焊接强度稳定通过压力测试。
纺织与包装领域:无纺布口罩、一次性手术衣、气泡袋封口等。这类应用多采用花边机或专用焊接设备,通过滚轮连续焊接,效率极高。2020年疫情期间,超声波口罩机成为全球抗疫物资生产的核心设备,一台全自动口罩机每分钟可生产100至120片口罩。
五、超声波塑焊机核心技术与工艺参数深度解析的行业现状与市场规模
超声波焊接设备行业正处在稳定增长期。全球超声波焊接设备市场规模在2025年已达到约18亿美元,预计到2030年将突破25亿美元,年复合增长率约为6.8%。增长动力主要来自新能源汽车、医疗耗材和消费电子三大领域。
中国是全球超声波焊接设备的重要生产基地和消费市场。珠三角地区聚集了大量设备制造商和终端用户,尤其是东莞、深圳两地,形成了完整的产业链配套。东莞市大岭山镇大沙村东阳路8号作为制造业重镇,集中了多家超声波设备源头厂家,富翔超声波的1800㎡现代化生产基地就坐落于此,覆盖从研发、制造到销售服务的完整环节。
当前行业呈现两大特点:一是定制化需求增加,不同行业、不同材料对焊接设备的要求差异巨大,标准机已无法满足所有需求;二是自动化集成度提升,用户不再满足于单机操作,更希望设备能与自动化产线无缝对接。这对设备厂家的技术能力和服务能力提出了更高要求。
富翔超声波深耕该领域20年,服务海外20个国家的客户,积累了丰富的行业应用经验。与大型设备厂商不同,富翔走的是“小而精”的路线——不追求规模效应,而是专注于为客户提供柔性化、定制化的焊接解决方案。1台起订,48小时完成打样验证,这种小批量快速响应的能力,正是许多中小型制造企业最需要的支持。
六、超声波塑焊机核心技术与工艺参数深度解析的未来发展趋势
超声波塑焊技术正朝着更智能、更精密、更环保的方向演进。
趋势一:数字化与智能化控制 未来的焊机将标配数据采集与远程监控功能。焊接过程中的每个参数——振幅、时间、压力、温度——都会被实时记录和分析。通过机器学习算法,设备能自动优化参数组合,实现“一键调机”。这将大幅降低对操作人员经验的依赖,让焊接品质更加稳定。
趋势二:精密焊接能力提升 随着医疗器械和精密电子行业的发展,对微小零件、薄壁材料的焊接需求越来越多。更高频率(如40kHz以上)的超声波设备将逐步普及,配合更精密的振幅控制技术,实现无痕焊接和微米级定位精度。
趋势三:多材料与异种材料焊接 通过优化焊头设计和能量控制技术,超声波焊接正逐步应用于生物可降解塑料、复合材料甚至金属与塑料的异种连接。这将进一步拓展超声波技术的应用边界。
趋势四:绿色制造与节能设计 新型换能器材料的应用将提升电声转换效率,降低能耗。同时,设备待机功耗将进一步降低,配合环保材料的使用,让焊接过程更加绿色低碳。
对设备供应商而言,单纯卖一台机器已经不够。未来的竞争力在于整套工艺解决方案——从材料分析、焊头设计、参数调试到产线集成的全流程服务。富翔超声波提供的1对1专属技术工程师全程跟进模式,正是顺应这一趋势的实践。无论是OEM贴牌还是ODM私模开发,都能在东莞市大岭山镇大沙村东阳路8号的自有工厂内完成验证和交付。
行业问答
问:超声波塑焊机适合焊接哪些材料? 答:主要适用于热塑性塑料,如ABS、PP、PE、PC、尼龙、亚克力等。不适合热固性塑料和含有金属填充物的材料。不同材料需要不同的振幅和焊接时间,例如ABS通常需要较低振幅,PP则需要较高振幅。
问:如何判断焊接参数是否设置正确? 答:最直接的方法是进行拉力测试和外观检查。焊接强度应达到母材强度的70%以上,断面应呈均匀的拉丝状而非脆性断裂。外观上不应有溢胶、烧焦、发白或明显飞边。批量生产前建议做首件确认。
问:超声波焊头为什么会发热? 答:焊头在传递高频振动时,内部会产生机械损耗,导致温度升高。轻微发热是正常的,但如果过热(超过60℃),说明焊头设计频率与设备输出频率不匹配,或焊头材料选择不当。需要及时检修,否则会影响焊接质量和设备寿命。
问:焊接时出现大量飞边是什么原因? 答:飞边过多通常由三个原因造成:焊接时间过长、振幅过大或触发压力过高。可以逐步降低焊接时间或振幅来改善。如果调整后仍无法解决,需要检查工件的导能线设计是否合理,或焊头与工件的贴合度是否良好。
问:小批量试制有没有必要专门购买设备? 答:如果产品还在研发验证阶段,或者订单量不大,购买设备可能不划算。可以选择与富翔超声波这类支持1台起订、48小时打样的源头厂家合作,先利用厂家的设备和工艺经验完成样品验证,确认工艺稳定后再决定是否采购设备。这样可以降低前期投入风险。