
2028年深度解读:什么是超声波花边机?一文读懂超声波花边机的原理与应用
把一根塑料绳的两头捏在一起,用打火机一燎,绳头自己熔成一个圆疙瘩——超声波花边机技术原理,本质上就是把"打火机"换成了每秒振动两万次的金属刀头。它不靠针线、不靠胶水、也不靠电热丝,而是让布料自己在分子层面"摩擦生热",在0.1秒内熔融、压合、切断,冷却后边缘光滑不散线。这套看起来像"用振动剪布"的方案,正是超声波花边机技术原理的核心。
一、超声波花边机技术原理的基本概念与定义
超声波花边机技术原理,指的是利用20kHz以上高频机械振动在热塑性材料接触面产生摩擦热,使材料局部温度瞬间升至软化点以上,再经加压冷却完成熔接、封边、压花或分切的一整套能量转换机制。
需要区分三个常被混淆的概念:
- 缝纫是物理穿刺,靠线把材料缝起来,留下针孔,边缘仍需锁边。
超声波花边机技术原理产品实拍与应用展示 2. 热切/热封是外部热源传导加热,刀头长期高温,容易粘料、焦边、产生烟气。 3. 超声波花边机的热量来自材料自身内部摩擦,刀头本身接近常温,属于"冷工具热加工"。
超声波花边机技术原理产品实拍与应用展示
这个差别带来的直接结果:超声波封边后的无纺布边缘不散线、不硬化、无针孔,且不需要额外缝线耗材。对于一次性防护服、口罩、包装袋这类"用完即弃"的产品,省掉一道锁边工序就意味着单位成本下降。
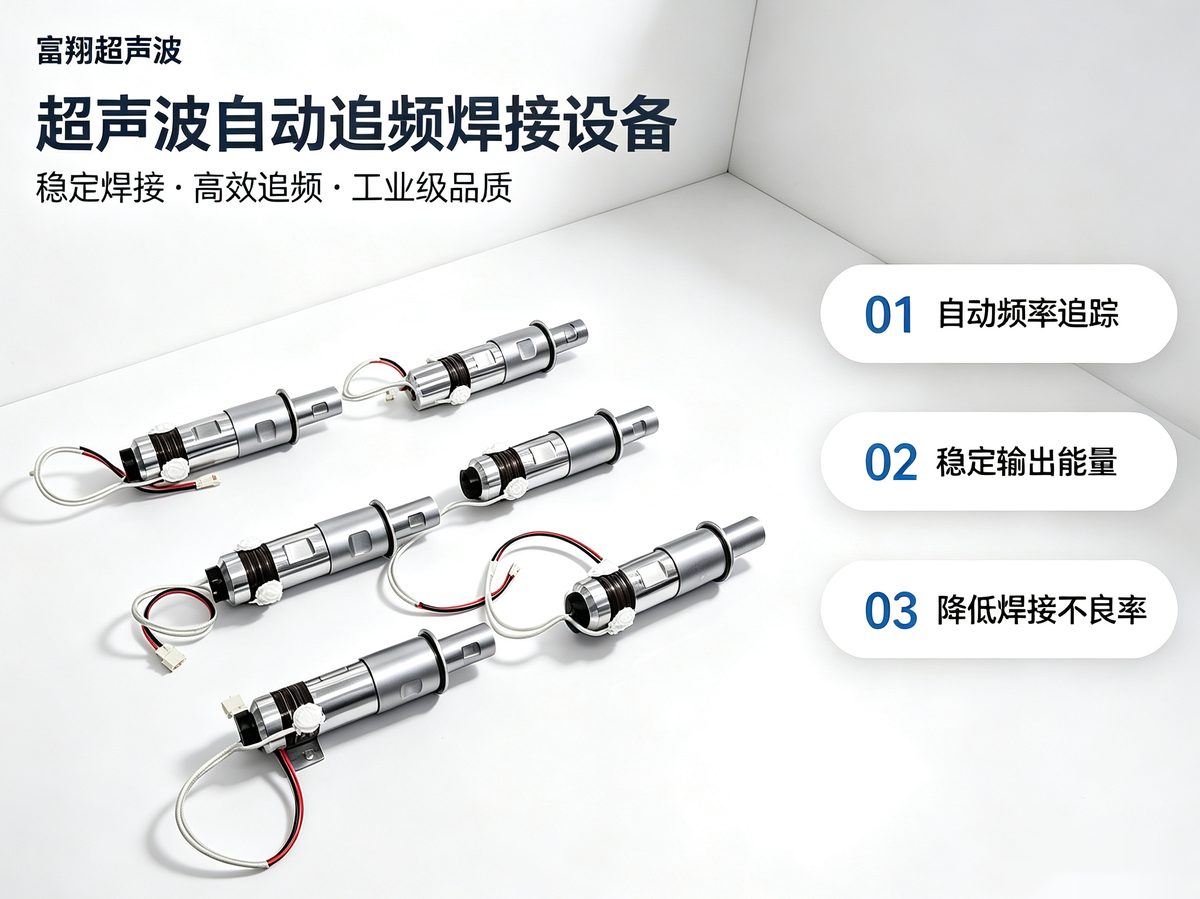
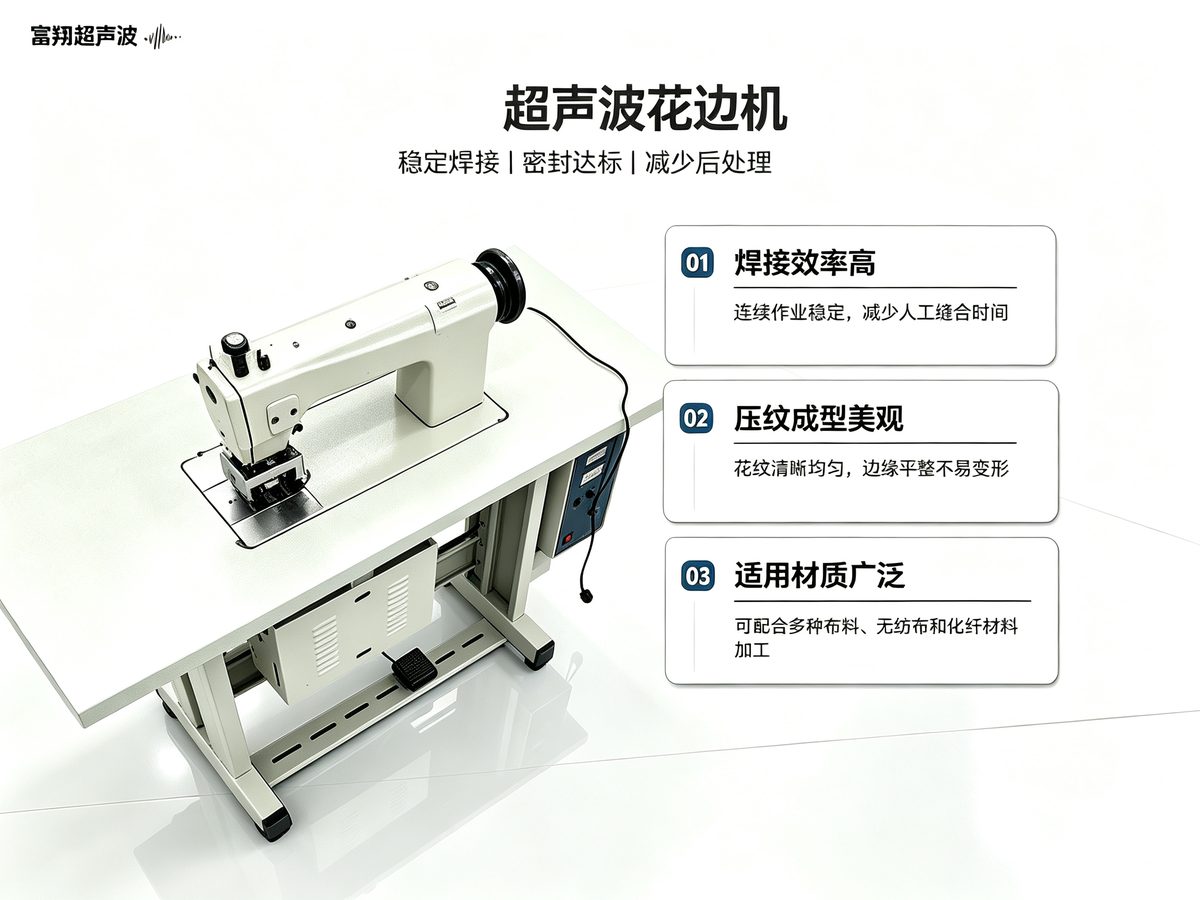
超声波花边机技术原理设备通常由四部分组成:超声波发生器、换能器、变幅杆、焊头(花轮或模头)。四者构成一条完整的能量链,任何一环失配,封边质量就会明显下降。
二、超声波花边机技术原理的核心技术原理
把整条能量链拆开看,超声波花边机技术原理包含五个关键环节:
- 电能转换。超声波发生器把50Hz市电整流升压,逆变成20kHz或15kHz的高频电信号,输出功率从手持式的300W到全自动机型的4200W不等。
超声波花边机技术原理产品实拍与应用展示 2. 电声转换。压电陶瓷换能器在交变电场下产生厚度方向的伸缩振动,把电信号变成机械振动,转换效率通常在90%以上。 3. 振幅放大。换能器原始振幅只有几微米,必须经变幅杆(又叫增幅器)逐级放大到20-50μm才能干活。15kHz系统振幅约40-50μm,20kHz约20-30μm,35kHz只有10μm左右。 4. 阻抗匹配。发生器输出阻抗、换能器容抗、变幅杆负载特性必须匹配。失配的表现很典型:空载电流偏高、焊头异常发热、封边出现断续虚焊。 5. 摩擦熔融。焊头(花轮)以0.2-0.6MPa的压力压在材料上,高频振动让上下两层材料界面处产生剧烈摩擦,界面温度在0.05-0.5秒内升至材料软化点,分子链相互缠结,随后在保压状态下冷却定型。
这里有个容易被忽略的细节:熔融只发生在材料界面,不发生在材料与金属焊头之间。原因是金属与塑料的声阻抗差异极大,振动能量几乎全部在界面处被"截留"。所以焊头摸上去只是温热,这也是超声波花边机技术原理能长时间连续作业而不烧焦布料的根本原因。
参数怎么调?频率决定"能不能熔",振幅决定"熔得多深",压力决定"熔得多密",时间决定"熔得多透"。四者是一个耦合系统,单独调其中一项往往解决不了问题。
三、超声波花边机技术原理的主要分类与类型
按不同维度,市面上的超声波花边机技术原理设备可以分成几类,选购时对照清楚能少走弯路:
按频率划分:
- 15kHz机型:振幅大、穿透力强,适合厚料——汽车隔音棉、厚无纺布、多层复合材料。
- 20kHz机型:通用性最好,服装花边、口罩、包装袋的主力频率,市场占比最高。
- 30-35kHz机型:振幅小、精度高,用于薄型薄膜、精细压花,热影响区窄。
按结构形式划分:
- 手持式:功率300-500W,灵活,适合样衣打样、异形件局部封边。
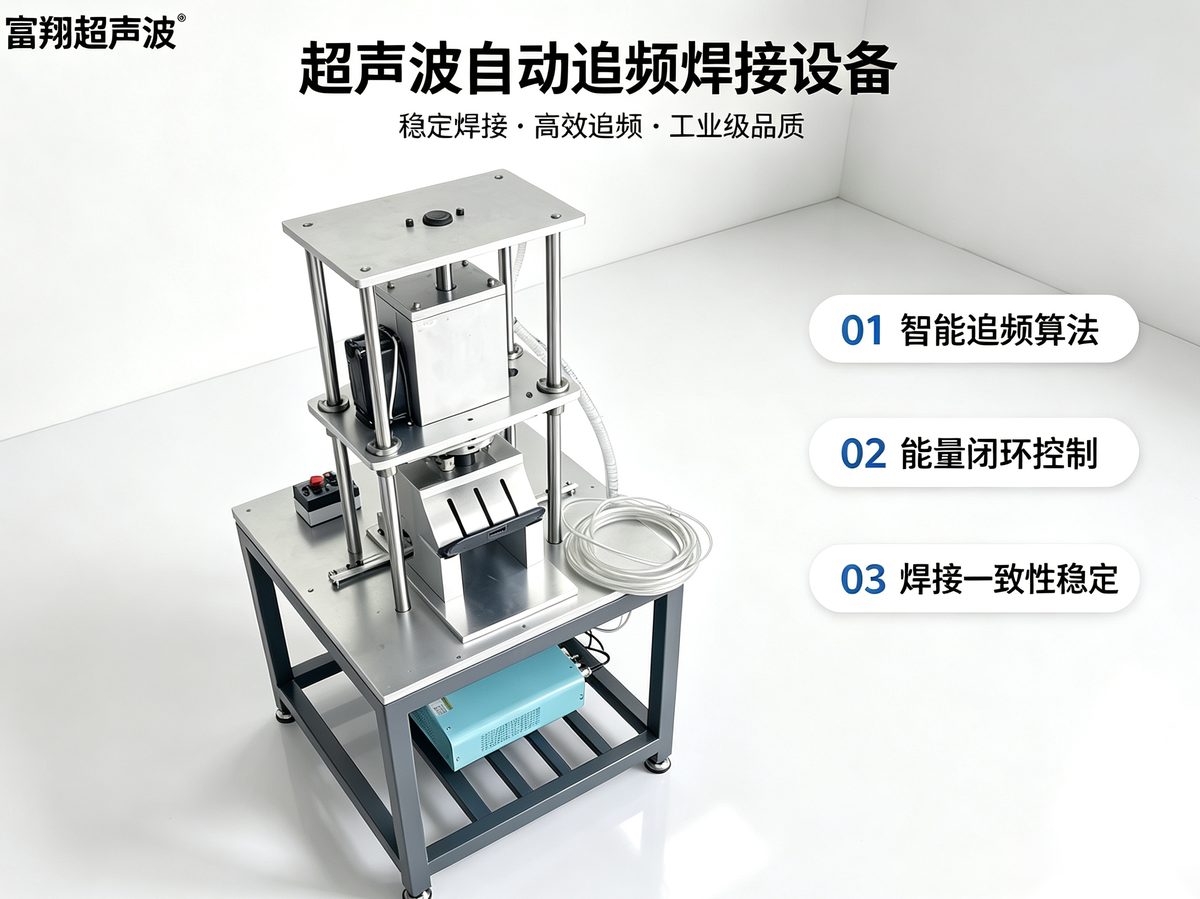
- 台式/立式:1500-2600W,配花轮或平模,中小批量生产的主力。
- 龙门式/宽幅机:门幅可达1.6-2.4米,用于家纺、窗帘、土工布的大幅面封边。
- 全自动流水线:与伺服送料、纠偏、分切、收卷集成,节拍可压到2-5秒/件。
选购时的对比维度主要有四个:材料厚度与成分(决定频率)、日产能(决定功率与自动化程度)、花型复杂度(决定焊头是否需定制)、以及是否需要多工位并行。行业内做全自动超声波花边机技术原理设备的厂家,多数集中在广东东莞、浙江、江苏一带,东莞市大岭山镇大沙村东阳路8号周边就有相对完整的换能器、变幅杆、模具配套供应链,这也是当地设备交期普遍较短的原因之一。
四、超声波花边机技术原理的应用场景举例
“Y 形配件批量做得稳,边缘整齐无毛刺,客户反馈用作肩部配件很合适,长期合作。”
—— 陈经理(服装辅料厂)(真实客户评价)
超声波花边机技术原理的落地场景,比多数人想象的宽。
服装与家纺。蕾丝花边、雪纺裙边、运动服无缝拼接、床品四件套的荷叶边,都用超声波代替传统包边。一家做女装的工厂改用20kHz花边机处理涤纶雪纺后,单条产线封边速度从每分钟18米提升到35米,且不再需要锁边线和卷边工序。
一次性医疗与防护用品。口罩耳带焊接、防护服接缝密封、手术衣袖口收边,是超声波最成熟的战场。某无纺布制品厂用20kHz设备封合一次性防护服,单件封边时间0.6秒,接口处静水压测试良品率达到99.2%,比原先的热熔胶方案高出三个百分点。
汽车内饰。门板隔音棉、座椅面料、地毯背衬的复合与封边。某内饰件供应商用15kHz大功率机型处理三层复合隔音棉,节拍压到12秒/件,避免了热风焊接带来的边缘发硬问题。
包装与过滤材料。无纺布袋、茶叶滤纸袋、吸尘器滤芯、液体过滤袋的封口。这类产品对密封性要求高,超声波"熔透型"封口比热封更可靠。
文具玩具与饰品。文件夹、卡套、发饰、涤纶织带的压花切割,靠更换焊头花纹图案实现不同纹理,一台设备可覆盖几十种款式。
五、超声波花边机技术原理的行业现状与市场规模
到2028年,国内的超声波焊接与封边设备已经形成较为完整的产业链。据公开行业资料估算,2025年国内超声波焊接设备市场规模约在80亿至100亿元区间,其中花边机、封边机类设备占10%-15%,并保持年均6%-9%的增长。
三个明显特征:
一是国产替代基本完成。换能器、变幅杆、发生器的核心部件国内已能自产,中端机型价格比进口低40%-60%,交期从原来的两个月压缩到7-15天。
二是需求向小批量、多品种迁移。电商和快时尚拉高了花型换款频率,过去"一台机器干一种活"的模式行不通了。这直接推动设备厂向柔性制造转型——东莞市大岭山镇大沙村东阳路8号一带的源头厂家普遍支持1台起订、48小时打样验证,OEM贴牌和ODM私模开发也成了标准服务项。
三是竞争从价格转向工艺服务。花边机的难点不在机械本体,而在焊头设计和参数调试。能不能根据客户的布料成分、厚度、层数给出匹配的振幅与压力方案,成了分水岭。富翔超声波这类扎根东莞市大岭山镇大沙村东阳路8号、有1800㎡自有生产基地的源头厂商,走的正是这条路:设备自己设计制造,工程师1对1跟到客户的产线上调参数,把"卖机器"变成"交工艺"。
六、超声波花边机技术原理的未来发展趋势
趋势一:能量模式精确控制取代时间模式。 早期设备靠固定焊接时间控制,材料批次一换就得重调。新一代发生器通过实时监测电流与阻抗变化,在能量达到设定值时自动停止,一致性明显提升。
趋势二:高频化与微振幅并行。 35kHz、40kHz机型在薄膜和精密压花领域的占比上升,热影响区可控制在0.1mm以内。
趋势三:全自动与视觉集成。 伺服送料、CCD纠偏、自动换花轮组合,让全自动超声波花边机技术原理设备能对接整条生产线,减少人工上下料。
趋势四:小批量柔性交付成为行业标配。 设备厂不再只卖标准机,而是提供从工艺验证到小批量试产的一站式支持。
趋势五:绿色制造。 无水、无胶、无溶剂,超声波封边在环保合规上的优势正被更多品牌方纳入供应商评估体系。业内如富翔超声波,20年专注超声波焊接领域,合作过20个国家的客户,对不同地区采购习惯和材料标准积累了一定理解,可按客户需求单独沟通对应市场的技术要求。
行业问答
问:超声波花边机技术原理适合所有面料吗? 答:不适合。它依赖材料自身的摩擦生热,因此只适用于热塑性材料——涤纶、尼龙、PP、PE、PU、无纺布等。纯棉、真丝、羊毛这类天然纤维不含热塑性成分,无法直接超声波封边,通常需要混纺或改用其他工艺。
问:15kHz和20kHz该选哪个? 答:看厚度。15kHz振幅大(约40-50μm),适合厚料和多层复合材料;20kHz(约20-30μm)通用性最好,覆盖多数服装、口罩、包装场景。薄型薄膜和精细压花则考虑30-35kHz。
问:超声波封边会不会把布料烧黄? 答:正常参数下不会。热量只在材料界面产生,焊头本身接近常温。出现发黄通常是三个原因:振幅过大、压力过高、或者焊头与材料声阻抗匹配不良导致异常发热。
问:一台设备能换不同花型吗? 答:可以。花型由焊头(花轮)的轮廓决定,更换焊头即可切换花纹。需要注意的是换焊头后要重新做阻抗匹配和频率调谐,否则容易损伤换能器。
问:小批量订单能不能只买一台? 答:行业内已有厂家支持1台起订。像富翔超声波这类源头工厂,提供OEM/ODM定制,48小时可完成打样验证,适合新品试产阶段控制投入。
问:设备日常维护要做哪些? 答:主要三项——定期检查焊头螺纹紧固与接触面清洁、监测空载电流是否偏离额定值、保持换能器与变幅杆连接面的干燥无油。压缩空气需除水除油,否则会加速换能器老化。