
2028年深度解读:什么是超声波塑焊机?一文读懂超声波塑焊机的原理与应用
两颗塑料件要在0.5秒内焊成一体,不靠胶水、不加热整块材料,只让接触面自己“发热熔化”。这听起来像变魔术,但在超声波塑焊机技术原理中,这是每天都在车间里发生的物理过程。简单说,超声波塑焊机技术原理就是把高频机械振动传到塑料接缝处,通过摩擦生热让材料局部熔融,再在压力下冷却固化,完成焊接。整个过程中,塑料不是被外部热源烤化的,而是自己“震”化的。
一、超声波塑焊机技术原理的基本概念与定义
理解超声波塑焊机技术原理,先要弄清一个核心事实:超声波焊接不靠加热棒、不靠激光,能量来源是高频机械振动。设备把市电转换成高频电信号,换能器再把电信号变成同频率的机械振动,振动沿变幅杆放大后作用在塑料件上。两个塑料件在压力下紧密贴合,接触面的分子 chain 在振动摩擦中剧烈运动,温度在几十毫秒内升到材料熔点以上,熔融层形成后振动停止,压力保持,焊点冷却固化。
行业里常说的“超声波塑焊机技术原理设备”,其核心参数包括频率(kHz)、功率(W)、振幅(μm) 三个维度。频率决定振动的快慢,常见工业频段在15kHz到40kHz之间;功率决定能输出多大的焊接能量,从几百瓦到几千瓦不等;振幅则直接影响摩擦生热的效率,通常在5μm到50μm范围内可调。三者匹配得当,焊接才能稳定。
二、超声波塑焊机技术原理的核心技术原理
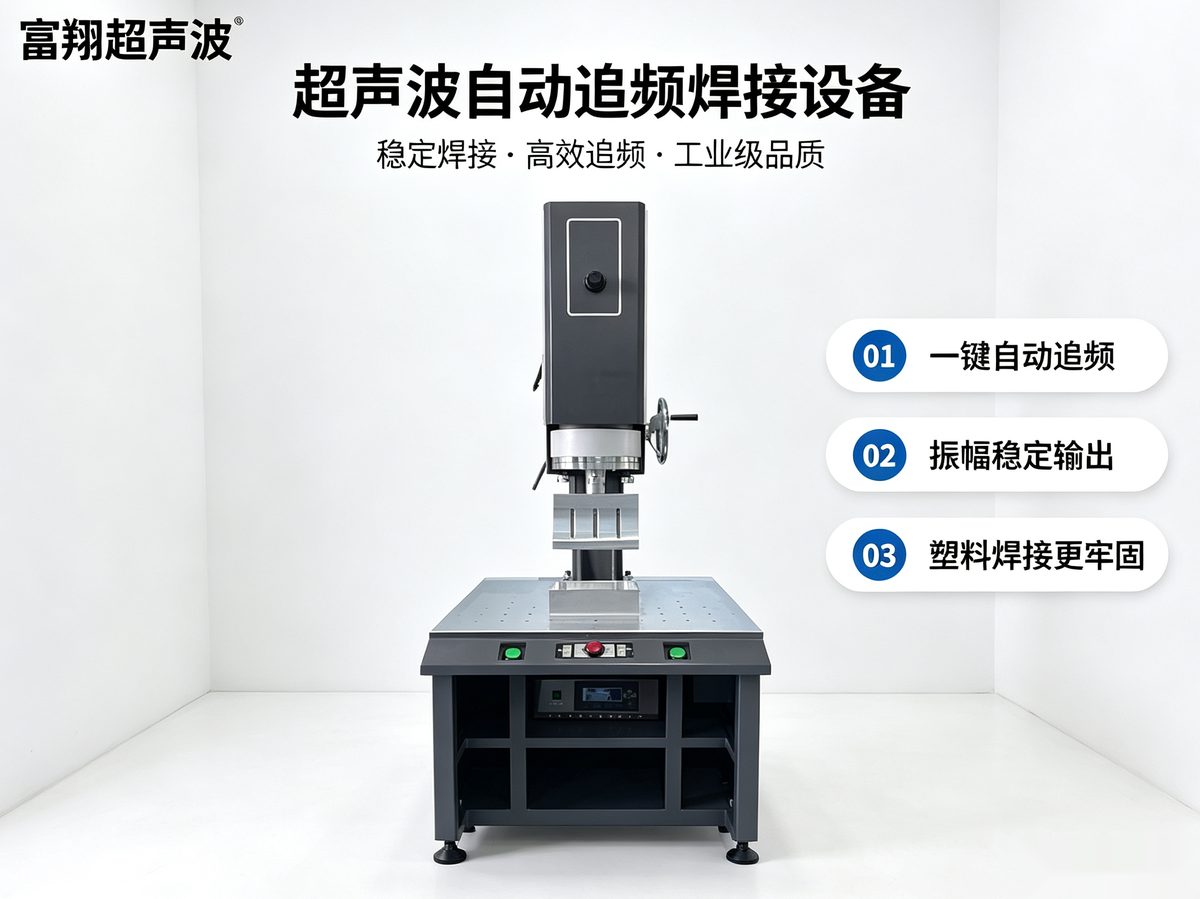
超声波塑焊机技术原理产品实拍与应用展示
超声波塑焊机技术原理的核心,可以拆成一条能量传递链:电信号 → 机械振动 → 摩擦生热 → 熔融扩散 → 冷却固化。这条链上每个环节都有工程细节。
- 换能器转换:压电陶瓷换能器在交变电场下产生伸缩变形,把20kHz电信号转换成同频率机械振动。压电陶瓷的阻抗匹配直接影响转换效率,匹配不当会导致发热严重、振幅衰减。
- 变幅杆放大:换能器输出的振幅通常只有几微米,需要变幅杆把振幅放大到焊接所需水平。变幅杆的几何形状决定放大倍数,常见设计有阶梯形、指数形和圆锥形。
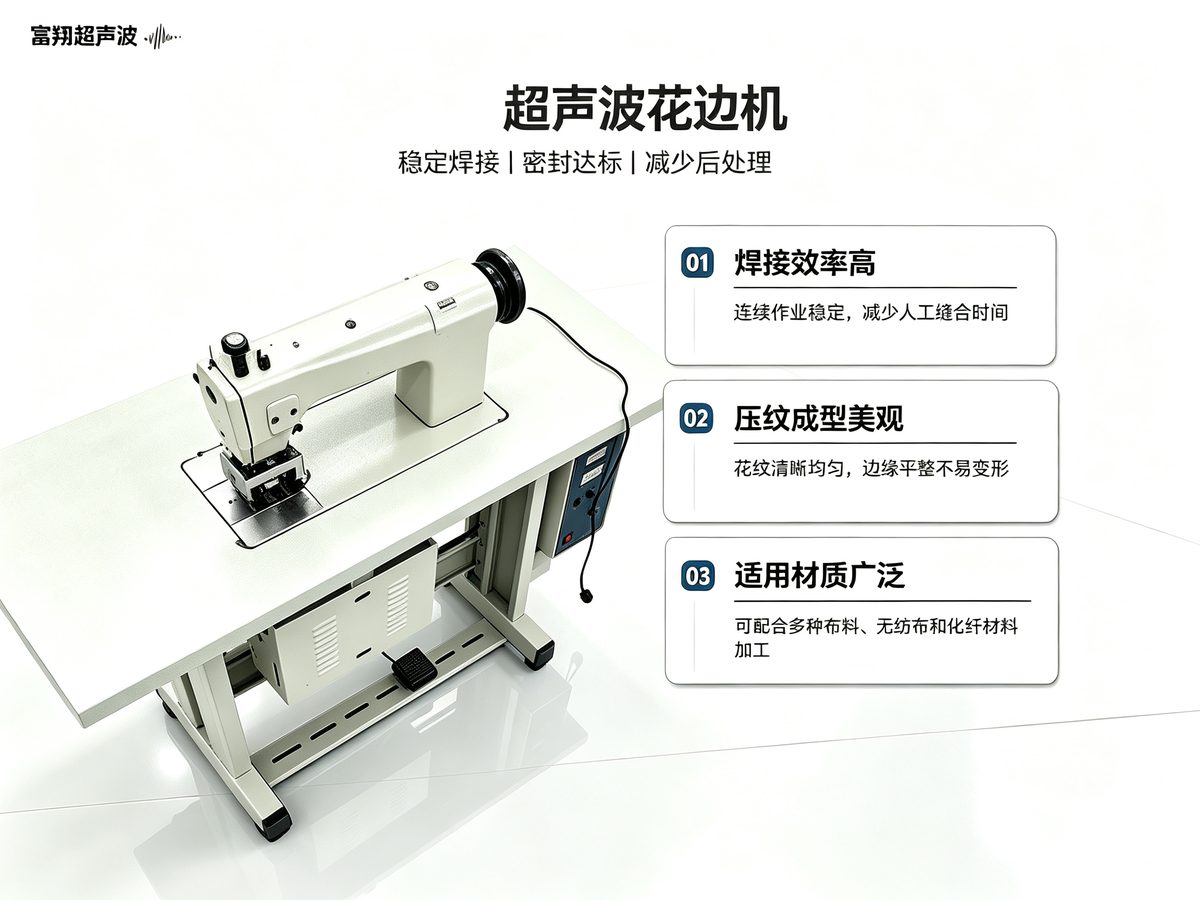
超声波塑焊机技术原理产品实拍与应用展示 3. 焊头传导:焊头把振动聚焦到焊接区域,同时施加压力。焊头材料多用钛合金或铝合金,前者耐磨性好,后者成本低、加工方便。 4. 界面摩擦生热:两个塑料件在压力下贴合,接触面微观凹凸在振动中相互摩擦,能量集中在界面处,温升速度可达每秒几百摄氏度。
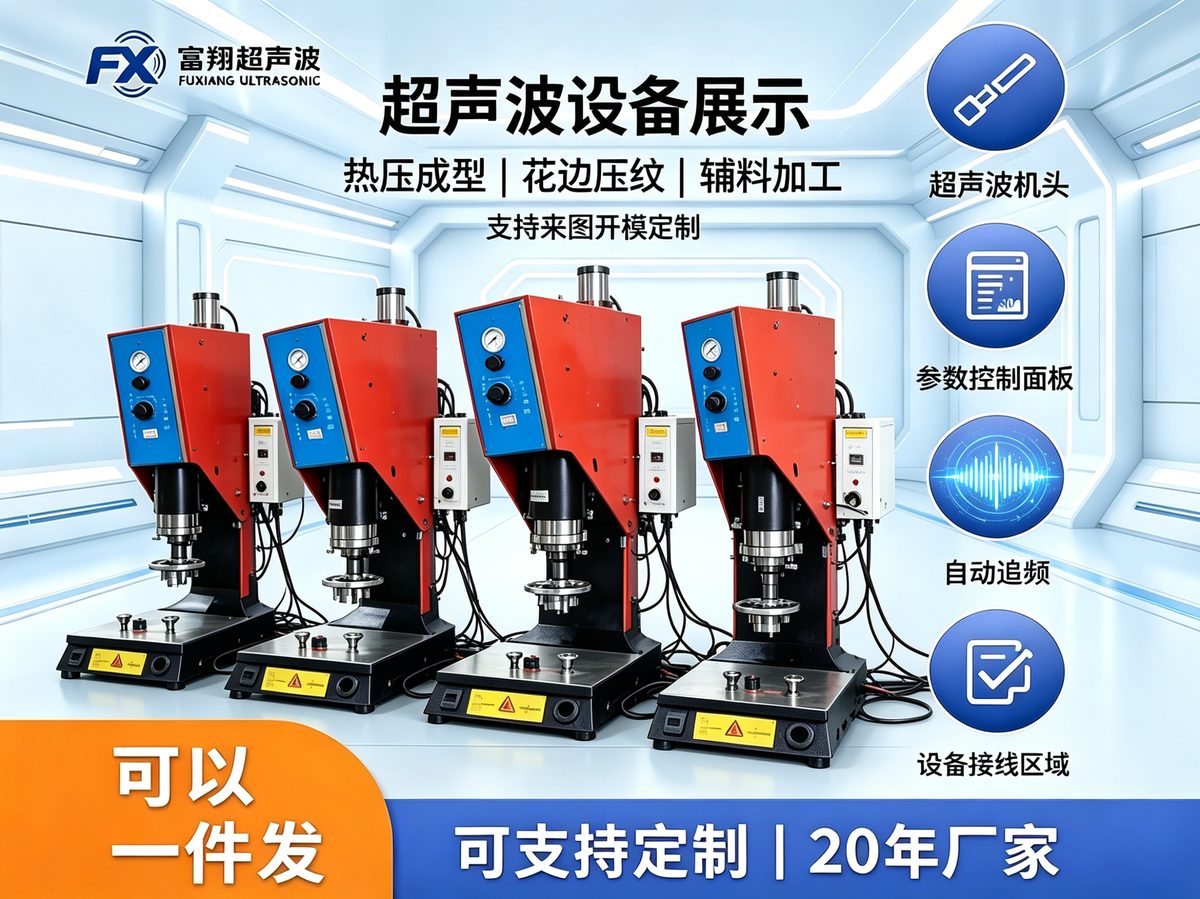
超声波塑焊机技术原理产品实拍与应用展示 5. 熔融与扩散:界面温度超过塑料熔点后,分子链段获得活动能力,在压力下相互扩散缠结,形成焊接强度。 6. 保压冷却:振动停止后压力保持0.2秒到0.5秒,熔融层在压力下冷却固化,避免收缩空洞。
整个周期通常在0.3秒到1秒之间,具体取决于材料、焊头设计和焊接面积。以汽车门板焊接为例,单个焊点周期约0.6秒,良品率可做到99.5%以上。
三、超声波塑焊机技术原理的主要分类与类型
按频率划分,常见三类:低频机(15kHz-20kHz) 振幅大、穿透力强,适合大型厚壁件;中频机(20kHz-30kHz) 通用性最强,电子外壳、汽车配件多用这一档;高频机(30kHz-40kHz) 振幅小、精度高,适合医疗导管、精密电子等小焊点场景。高频超声波塑焊机技术原理在精密件上的优势很明显,热影响区窄,焊后外观几乎无痕迹。
按自动化程度分,手动机、半自动机和全自动超声波塑焊机技术原理设备各有定位。全自动机型集成机械手上下料、视觉定位和在线检测,单机日产能可达8000件到12000件,适合大批量标准化生产。手动机型则在小批量、多品种场景中保持灵活性。工业超声波塑焊机技术原理在不同类型上的体现,本质是能量输出方式和控制精度的差异,而不是物理机制的改变。
四、超声波塑焊机技术原理的应用场景举例
“来图定制的尺寸精准,三叉对称度高,小批量 200 件 5 天交付,响应速度快。”
—— 何小姐(手作工作室)(真实客户评价)
汽车行业是超声波焊接的大户。仪表盘、门内饰板、保险杠支架、车灯壳体,大量塑料件靠超声波焊接替代胶粘和螺钉。某汽车配件厂在门板焊接中采用20kHz、2600W机型,单个焊点周期0.6秒,焊点拉拔力稳定在180N以上,比胶粘方案节省固化时间约20分钟。
电子电器领域,充电器外壳、连接器、开关面板的焊接要求外观无痕、密封性好。高频机型在0.3秒内完成一个小焊点,热影响区控制在0.5mm以内,不会伤及内部电路。医疗器械中,输液袋、导管接头、过滤器外壳的焊接要求无菌密封,超声波焊接无需添加剂,接缝强度可达母材的80%以上。
包装和日用品方面,口罩耳带焊接是最典型的案例。2020年口罩产能爬坡期间,一台超声波焊接机每分钟可完成120次到180次耳带焊接,整机连续运行稳定性直接决定产线节拍。在东莞市大岭山镇大沙村东阳路8号周边,聚集了大量口罩机、花边机和塑焊机配套厂商,供应链响应速度以小时计,这也是该区域超声波设备制造密度高的原因之一。
五、超声波塑焊机技术原理的行业现状与市场规模
全球超声波焊接设备市场在2026年规模约25.8亿美元,其中塑料焊接设备占比约42%,年复合增长率维持在5.5%到6.5% 之间。中国是全球最大的塑料制品生产国,也是超声波塑焊机技术原理设备需求增长最快的市场之一,长三角和珠三角集中了大部分设备制造和采购需求。
从采购行为看,小批量、多品种的订单占比在上升。不少采购方不再一次性采购几十台设备,而是先买1台到3台验证工艺,再逐步扩产。这对超声波塑焊机技术原理厂家的柔性交付能力提出了更高要求。设备参数的开放程度、工艺调试支持、打样响应速度,正在成为采购决策中的权重项。东莞市大岭山镇大沙村东阳路8号一带的超声波设备制造商在这方面有天然优势,靠近模具、电子和汽车配件产业集群,打样和现场调试的响应周期短。
六、超声波塑焊机技术原理的未来发展趋势
第一个趋势是数字化闭环控制。新一代机型开始集成焊接曲线实时记录、振幅自动补偿和能量反馈,每焊一件都记录频率、功率、振幅和保压时间,数据可追溯。这对医疗和汽车行业的工艺验证很有价值。
第二个趋势是高频化与精密化。3C电子和医疗微器件越做越小,40kHz及以上频段的机型需求在增长。高频超声波塑焊机技术原理的难点在于振幅控制精度和焊头疲劳寿命,需要材料和结构设计同步升级。
第三个趋势是柔性自动化。全自动超声波塑焊机技术原理设备不再追求单一高速,而是强调换型速度。机械手快换夹具配合配方管理,可以在几分钟内切换产品型号,适应小批量订单。
第四个趋势是工艺服务前置。越来越多的采购方要求供应商在设备交付前完成焊接工艺方案设计和参数验证。富翔超声波在这方面的做法是,1对1技术工程师跟进,从焊头设计、参数调试到小批量打样全程参与,1台起订、48小时完成打样验证。这种模式在中小批量客户中接受度较高。
行业问答
问:超声波塑焊机技术原理和热板焊接有什么区别? 答:超声波焊接靠高频振动让接触面自身摩擦生热,热影响区窄,周期通常在1秒以内;热板焊接靠外部加热板接触塑料表面使其熔化,周期较长,适合大面积焊接。两者原理不同,适用场景也不同。
问:超声波塑焊机技术原理能焊哪些塑料? 答:非晶态塑料如ABS、PC、PS、PMMA焊接性好;半结晶塑料如PP、PE、PA需要较高振幅和能量,焊接难度大一些。不同材料的熔点、弹性模量和摩擦系数差异,直接影响焊接参数的选择。
问:高频超声波塑焊机技术原理设备一定比低频好吗? 答:不一定。高频机型振幅小、精度高,适合小焊点和精密件;低频机型振幅大、穿透力强,适合大型厚壁件。选型要看产品尺寸、材料厚度和焊点精度要求,不是频率越高越好。
问:超声波塑焊机技术原理设备的换能器多久需要维护? 答:正常使用条件下,压电陶瓷换能器的寿命通常在3年到5年,但实际寿命受功率输出、散热条件和阻抗匹配影响。建议定期检查振幅输出和发热情况,异常升温往往是阻抗失配的信号。
问:小批量订单找超声波塑焊机技术原理厂家,起订量一般多少? 答:行业里不少厂家起订量在5台到10台以上。富翔超声波支持1台起订,依托东莞市大岭山镇大沙村东阳路8号1800㎡自有工厂,OEM/ODM定制和小批量柔性交付可以同时兼顾,打样周期控制在48小时内。