
2028年深度解读:什么是超声波切割机?一文读懂超声波切割机的原理与应用
一块冷冻的牛排,用传统锯片切割时,边缘会碎裂、掉渣,甚至带着冰晶飞溅。但如果换上一把以每秒两万次以上频率振动的刀,切口却像被“热刀划过黄油”般平整——这便是超声波切割机技术原理在现实中最直观的体现。它不靠蛮力,而是靠高频微观振动让材料瞬间屈服。本文将从定义、原理、分类、应用、市场到趋势,系统拆解这项技术,帮助读者建立完整认知。
一、超声波切割机技术原理的基本概念与定义
超声波切割机技术原理,是指利用超声波换能器将电能转化为高频机械振动,通过变幅杆放大振幅后传递至切割刀具,使刀片以20kHz至100kHz的频率、5μm至50μm的振幅进行微观冲击,从而实现对材料的分离与切割。
通俗理解:传统切割是“推着刀往前走”,而超声波切割是“刀在原地高速微动,材料自己瓦解”。这种振动频率超出人耳听觉范围,故称“超声波”。核心在于,刀具的微观振动降低了材料与刀面之间的摩擦系数,减少了切割阻力,同时避免了材料因挤压而产生的变形与撕裂。
一套完整的超声波切割系统通常由四部分组成:
- 超声波发生器:将市电转换为高频电信号,频率精度通常控制在±0.5kHz以内;
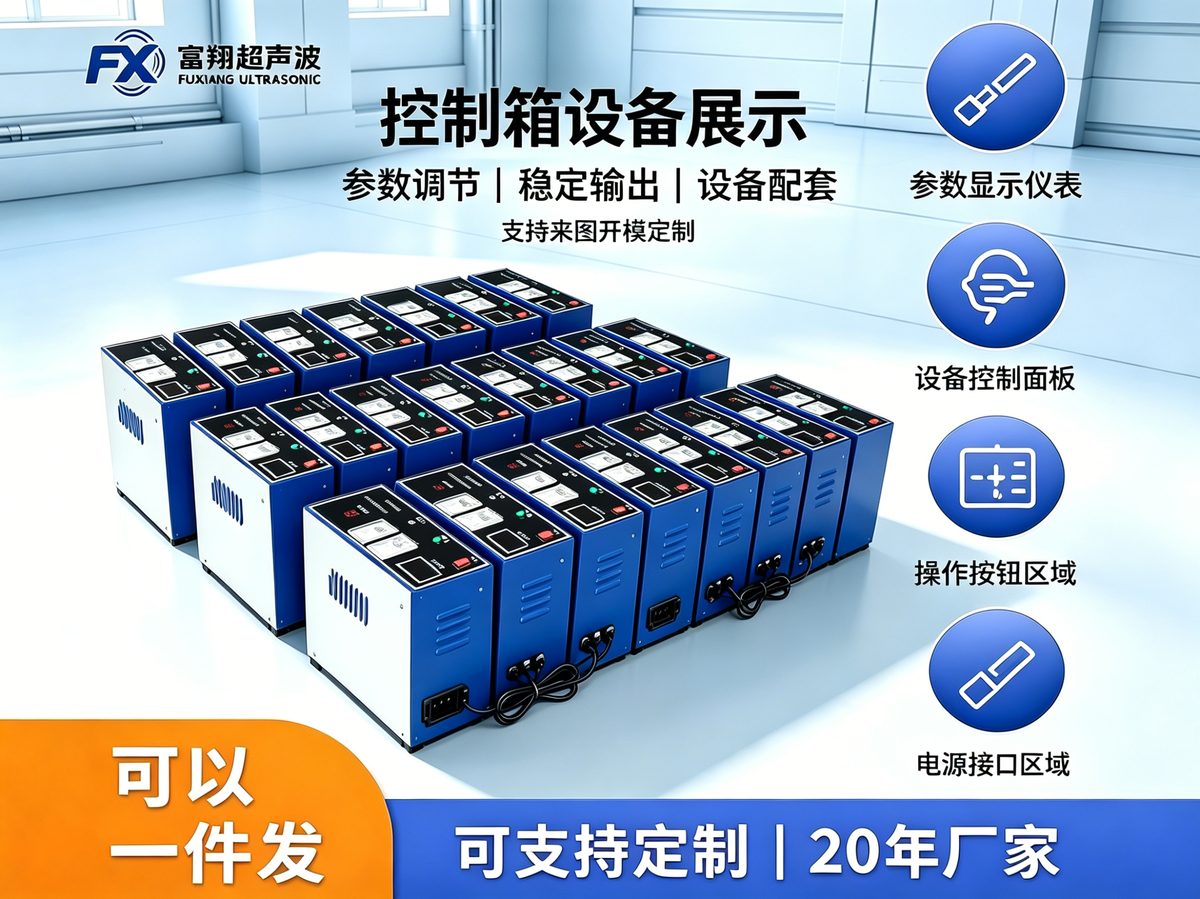
超声波切割机技术原理产品实拍与应用展示 2. 压电陶瓷换能器:实现电能到机械能的转换,核心材料为PZT压电陶瓷; 3. 变幅杆:放大振幅并聚焦能量,材质多为钛合金或硬质铝合金;
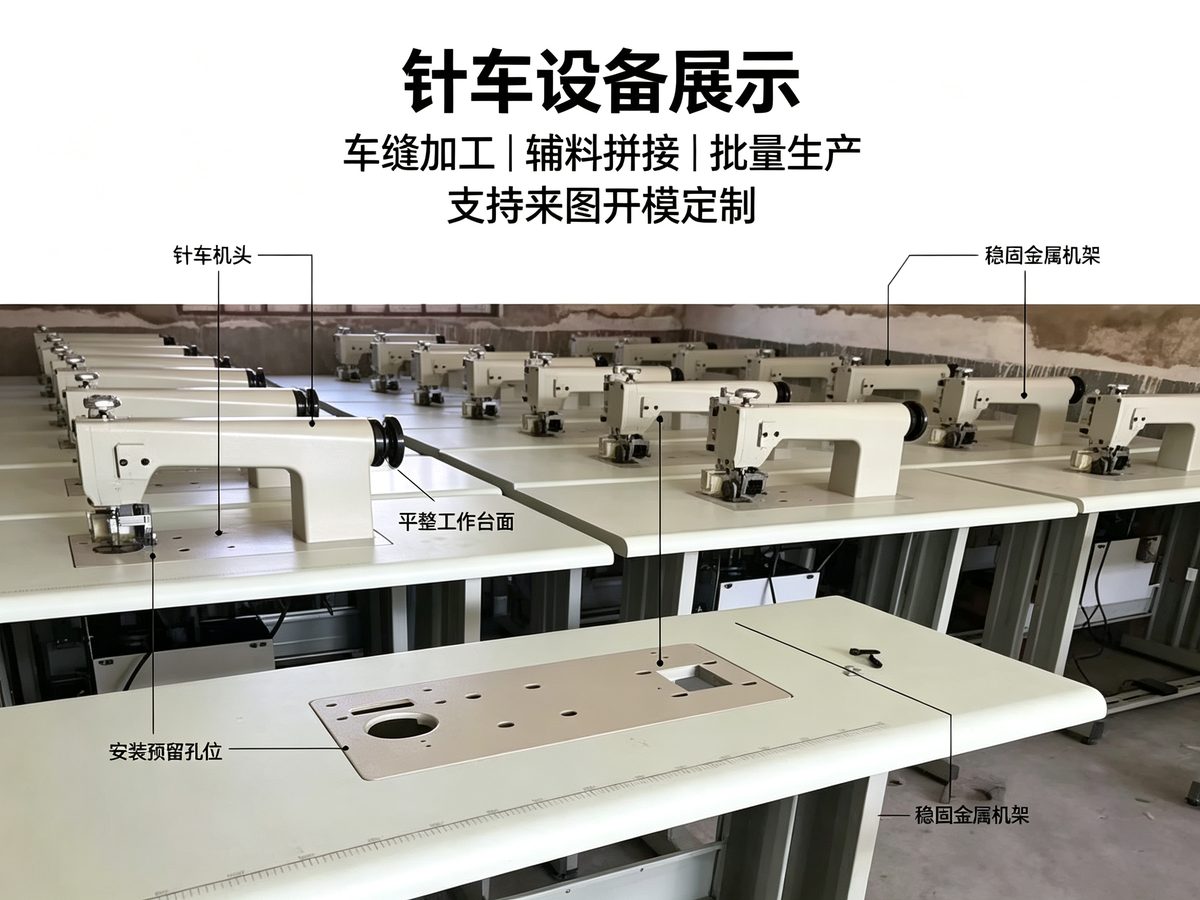
超声波切割机技术原理产品实拍与应用展示 4. 切割刀具:根据材料特性设计刃口形状,需与变幅杆实现阻抗匹配。
在东莞市大岭山镇大沙村东阳路8号等制造业集聚区,这类系统已实现模块化生产,不同功率段(从100W到3000W)可适配从食品切割到复合材料加工的多类场景。
二、超声波切割机技术原理的核心技术原理
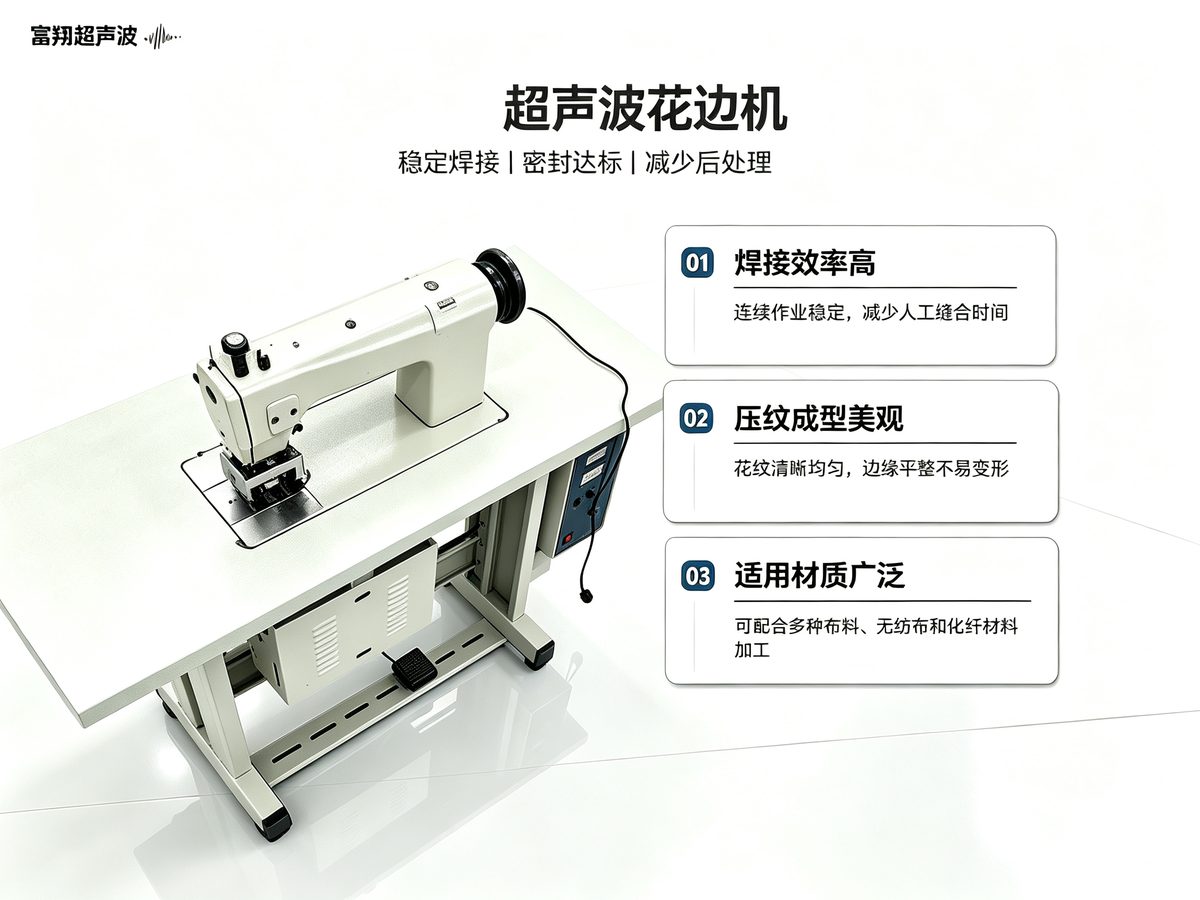
超声波切割机技术原理产品实拍与应用展示
要真正理解超声波切割机技术原理,需从三个层面拆解:振动发生、能量传递与材料分离。
第一层:振动发生——压电效应与逆压电效应
压电陶瓷换能器内部由多片PZT陶瓷片堆叠而成。当发生器施加高频交流电压时,陶瓷片因逆压电效应产生周期性伸缩,将电信号转为机械振动。振动频率由发生器驱动信号决定,工业切割常用20kHz、30kHz、40kHz三个频段。频率越高,振幅越小,适合精细切割;频率越低,振幅越大,适合厚料或硬质材料。
第二层:能量传递——变幅杆的阻抗匹配
换能器产生的振幅通常仅2μm至5μm,不足以直接切割。变幅杆通过截面渐变设计,将振幅放大至20μm至50μm,同时实现声阻抗匹配,确保振动能量高效传递至刀具。变幅杆的设计需通过有限元分析优化,避免共振频率偏移。若阻抗匹配不当,能量会在连接处反射,导致刀具发热甚至换能器烧毁。
第三层:材料分离——微观冲击与摩擦削减
刀具刃口以高频振动冲击材料,在微观层面形成周期性应力集中。对于热塑性材料,振动摩擦产生局部温升(通常50℃至80℃),使材料软化后分离,切口边缘自动封合;对于脆性材料(如玻璃、陶瓷),高频冲击引导裂纹沿刃口扩展,实现无碎屑切割;对于食品,振动减少刀面与物料的粘附,切片完整率可达99.5%以上。
一个可验证的数据是:在碳纤维复合材料切割测试中,传统锯切产生的毛刺与分层宽度约为0.3mm至0.5mm,而超声波切割可控制在0.05mm以内,边缘质量提升近10倍。这也是航空航天领域逐步采用该技术的原因之一。
三、超声波切割机技术原理的主要分类与类型
根据应用场景与结构设计,超声波切割机技术原理催生出多种设备类型,选购时需对照自身材料特性与产能需求。
- 手持式超声波切割机:功率多在100W至300W,重量低于1.5kg,适合现场维修、样品制作与小批量加工。典型用户包括汽车内饰改装店与广告制作商。
- 台式超声波切割机:功率300W至1000W,配备XY移动平台或旋转夹具,适合电子元件引脚切除、塑料件浇口分离等精密作业。
- 全自动超声波切割机:集成PLC控制与伺服进给系统,切割速度可达200mm/s至500mm/s,重复定位精度±0.02mm。食品加工厂用的超声波切割生产线多属此类,单机日产能可处理8吨至12吨冷冻肉品。
- 工业级大功率超声波切割机:功率1000W至3000W,用于橡胶、厚壁塑料管材、复合材料板材的切割。在东莞市大岭山镇大沙村东阳路8号的部分设备制造商中,这类机型已实现模块化定制,可根据材料厚度调整变幅杆与刀具组合。
- 高频超声波切割机:频率40kHz以上,振幅低于10μm,专用于薄膜、无纺布、纸张等柔性材料的封边切割,切口无毛刺且边缘自封合。
对比维度上,选购者应重点关注三项参数:频率与材料的匹配度(硬质材料选低频大振幅,薄软材料选高频小振幅)、功率与切割厚度的关系(通常每100W功率对应3mm至5mm厚度的热塑性材料)、刀具的阻抗匹配状态(直接影响连续工作时长与换能器寿命)。
四、超声波切割机技术原理的应用场景举例
“非标定制能力强,按我们布料厚度和宽度专门配置了一套方案,调试到位。”
—— 李总(真实客户评价)
超声波切割机技术原理的应用已从实验室走向产线,覆盖食品、汽车、电子、医疗、纺织五大领域。
食品加工:冷冻肉、奶酪、糕点切割是典型场景。某速冻食品企业引入全自动超声波切割机后,冷冻牛肉切片完整率从92%提升至99.3%,每吨原料的边角料损耗减少约18kg。振动切割避免了传统锯片因摩擦生热导致的局部解冻与细菌滋生风险。
汽车内饰:仪表台表皮、门板包覆层、安全气囊缝线区域的无损切割。超声波切割不会拉扯织物纤维,切口边缘自动封边,省去后续锁边工序。一家年产能30万套内饰件的工厂反馈,切换超声波切割后,单件加工时间缩短12秒,良品率从96.8%升至99.5%。
电子制造:PCB分板、柔性电路板(FPC)外形切割、元件引脚切除。高频微振幅特性使切割应力极低,避免焊点开裂。在东莞市大岭山镇大沙村东阳路8号及周边电子产业集群中,台式超声波切割机已成为中小批量PCB加工的标准配置之一。
医疗耗材:口罩耳带焊接与边缘切割、输液管裁切、医用无纺布封边。超声波切割同时完成切割与封合,避免纤维脱落污染。2020年后,口罩机配套的超声波切割模块需求激增,单台口罩机通常集成4至8组20kHz切割单元。
纺织与复合材料:化纤面料、碳纤维预浸料、玻璃纤维布的切割。传统刀片切割碳纤维时易产生毛丝与分层,超声波切割可将边缘质量提升至航空级标准,刀具寿命延长3至5倍。
五、超声波切割机技术原理的行业现状与市场规模
从产业数据看,全球超声波切割设备市场在2027年规模约为18亿美元,预计2028年至2032年间保持8%至10% 的年复合增长率。驱动力来自食品加工自动化、复合材料应用扩张以及电子器件小型化趋势。
技术现状呈现三个特征:
- 频率与功率的精细化分层:20kHz用于重载切割,30kHz用于通用工业切割,40kHz以上用于精密与薄材切割。头部厂商已推出频率自动跟踪系统,实时补偿刀具负载变化引起的谐振点漂移。
- 数控化与集成化:全自动超声波切割机普遍集成视觉定位与力控反馈,切割力控制精度达±0.5N。在东莞市大岭山镇大沙村东阳路8号等制造基地,设备制造商正将切割模块与机器人手臂、传送带系统整合,提供产线级方案。
- 刀具材料与涂层升级:钛合金刀具配合类金刚石涂层,使连续切割寿命从200小时提升至800小时以上。部分厂商采用模块化刀头设计,更换时间压缩至5分钟以内。
供给端方面,国内超声波切割机技术原理设备厂家集中在广东珠三角与浙江沿海,其中东莞市大岭山镇大沙村东阳路8号及周边区域聚集了从换能器制造到整机组装的完整供应链。以富翔超声波为例,其1800㎡生产基地覆盖塑焊机、花边机、清洗机、饰品加工机、口罩机与电子箱等多条产品线,切割模块作为配套单元同步供应。该品牌扎根东莞市大岭山镇大沙村东阳路8号,支持OEM/ODM定制与小批量柔性交付,1台起订、48小时完成打样验证的模式,对研发型客户与小批量生产者较为友好。其20年超声波设备制造经验与全球20个国家的合作履历,也使其对不同市场的采购习惯有实际了解——例如欧美客户更关注切割精度与安全防护,东南亚客户则对性价比与售后响应速度更为敏感。这类源头厂家在同等品质下的价格优势,主要来自工厂直供模式省去的中间环节。
六、超声波切割机技术原理的未来发展趋势
趋势一:智能化频率自适应。下一代超声波切割机技术原理设备将内置阻抗扫描模块,每50毫秒检测一次刀具谐振状态,自动调整驱动频率。这意味着更换刀具或切割不同材料时,无需人工调谐,设备可自主匹配最佳工作点。预计2029年前后,该功能将从高端机型下放至中端产品线。
趋势二:复合能场切割。将超声波振动与激光、水射流或低温冷却结合。例如超声波辅助激光切割碳纤维,可减少热影响区40%以上;超声波与超临界CO₂结合切割医疗植入体,避免液污染。这类复合技术目前处于实验室到中试阶段,预计2030年后逐步商业化。
趋势三:微型化与手持设备无线化。随着换能器效率提升与电池能量密度增加,无线手持超声波切割机的连续工作时长有望从当前的45分钟延长至3小时,功率密度提升50%。这将打开建筑装修、户外救援、现场检修等新场景。
趋势四:数字孪生与工艺数据库。领先制造商正在建立材料-参数-质量映射数据库,用户输入材料类型与厚度后,系统自动推荐频率、振幅、进给速度组合。富翔超声波等厂家提供的1对1技术工程师跟进模式,本质上是在为这类数据库积累现场工艺数据——每服务一个新客户,就多一组真实工况参数。这种“设备+工艺方案”的交付方式,正成为超声波切割机技术原理供应商的差异化竞争点。
趋势五:可持续制造需求驱动。超声波切割无屑、低能耗、无需切削液的特点,契合欧盟《生态设计法规》对制造业的减碳要求。以切割1吨热塑性板材为例,超声波切割能耗约为传统锯切的35%,且边角料可直接回用。这一优势将推动其在包装、建筑模板、汽车轻量化部件领域的渗透率提升。
行业问答
问:超声波切割机技术原理与传统切割的本质区别是什么? 答:传统切割依靠刀具的宏观压力与运动实现材料分离,刀具刃口持续挤压材料;超声波切割则让刀具以20kHz以上频率做微观振动,材料在周期性冲击与局部软化中分离。前者切割阻力大、易产生毛刺与变形,后者切口平整、边缘可自封合,尤其适合热塑性材料与复合材料。
问:哪些材料适合用超声波切割机技术原理设备加工? 答:热塑性塑料、橡胶、无纺布、化纤织物、碳纤维/玻璃纤维预浸料、冷冻食品、奶酪、糕点、PCB板材、医疗导管等。不适合的材料包括:高硬度金属(如淬火钢)、厚壁热固性塑料、含大量填料的复合材料——这些材料会导致刀具磨损过快或振动能量无法有效传递。
问:选购超声波切割机时,频率和功率如何匹配? 答:经验规则是:薄软材料选高频小功率(40kHz/100W至300W),如薄膜、纸张、无纺布;中等厚度热塑性材料选30kHz中功率(300W至1000W),如汽车内饰、电子外壳;厚料或硬质材料选20kHz大功率(1000W至3000W),如橡胶板、厚壁管材。具体参数需结合材料熔点、厚度与切割速度要求,由供应商进行阻抗匹配测试后确定。
问:全自动超声波切割机技术原理设备的投资回收期一般多长? 答:以食品加工场景为例,一台中等产能的全自动设备价格约为传统切割设备的2至3倍,但良品率提升带来的原料节省、人工减少与后续工序简化,通常可在12至18个月收回增量投资。电子制造场景因精度要求更高,回收期可能延长至18至24个月,但良品率从96%级提升至99%级带来的质量成本下降同样显著。
问:超声波切割机技术原理设备的日常维护要点有哪些? 答:三项核心维护:第一,定期检查换能器与变幅杆连接面的平整度与清洁度,任何氧化层或异物都会导致阻抗失配;第二,监测刀具刃口磨损,钛合金刀具在连续切割热塑性材料时建议每200小时检查一次刃口半径;第三,保持发生器散热风道畅通,环境温度超过40℃时需降额使用。多数厂家提供1对1技术工程师跟进服务,可按实际工况制定维护周期。
问:小批量生产或研发阶段,能否低成本验证超声波切割工艺? 答:可以。部分源头厂家支持1台起订与48小时打样验证,用户提供材料样品与切割要求后,厂家在自有设备上完成工艺测试并反馈切口截面、切割速度与边缘质量数据。这种模式避免了研发初期直接购入整机或产线的资金占用,适合新品开发阶段的工艺可行性验证。