
2028年深度解读:什么是超声波电子箱子?一文读懂超声波电子箱子的原理与应用
如果把超声波焊接比作“用肉眼看不见的锤子把两块塑料敲合在一起”,那么超声波电子箱子核心技术与工艺参数深度解析,就是研究这把“锤子”该用多大劲、敲多快、敲在哪里的学问。它直接决定了电子箱体的密封性、结构强度和外观良率。在东莞市大岭山镇大沙村东阳路8号的电子制造车间里,一套参数调校得当的超声波焊接系统,能让ABS箱体的焊接良品率稳定在99.5%以上;而参数失配时,同样的设备可能连80%的合格率都难以维持。
一、超声波电子箱子核心技术与工艺参数深度解析的基本概念与定义
超声波电子箱子核心技术与工艺参数深度解析,是指围绕电子设备外壳、控制箱、电源箱等塑胶箱体类产品,系统研究超声波焊接过程中频率(kHz)、功率(W)、振幅(μm)、焊接时间、保压压力、触发方式等关键变量之间匹配关系的技术体系。
它的研究对象不是单一的焊接设备,而是“设备—模具—材料—工艺”四者之间的耦合关系。一套完整的解析框架通常包含三个层面:
- 能量输入层:换能器将电能转换为高频机械振动,频率常见为15kHz、20kHz、30kHz、40kHz,振幅通常在5—50μm区间。
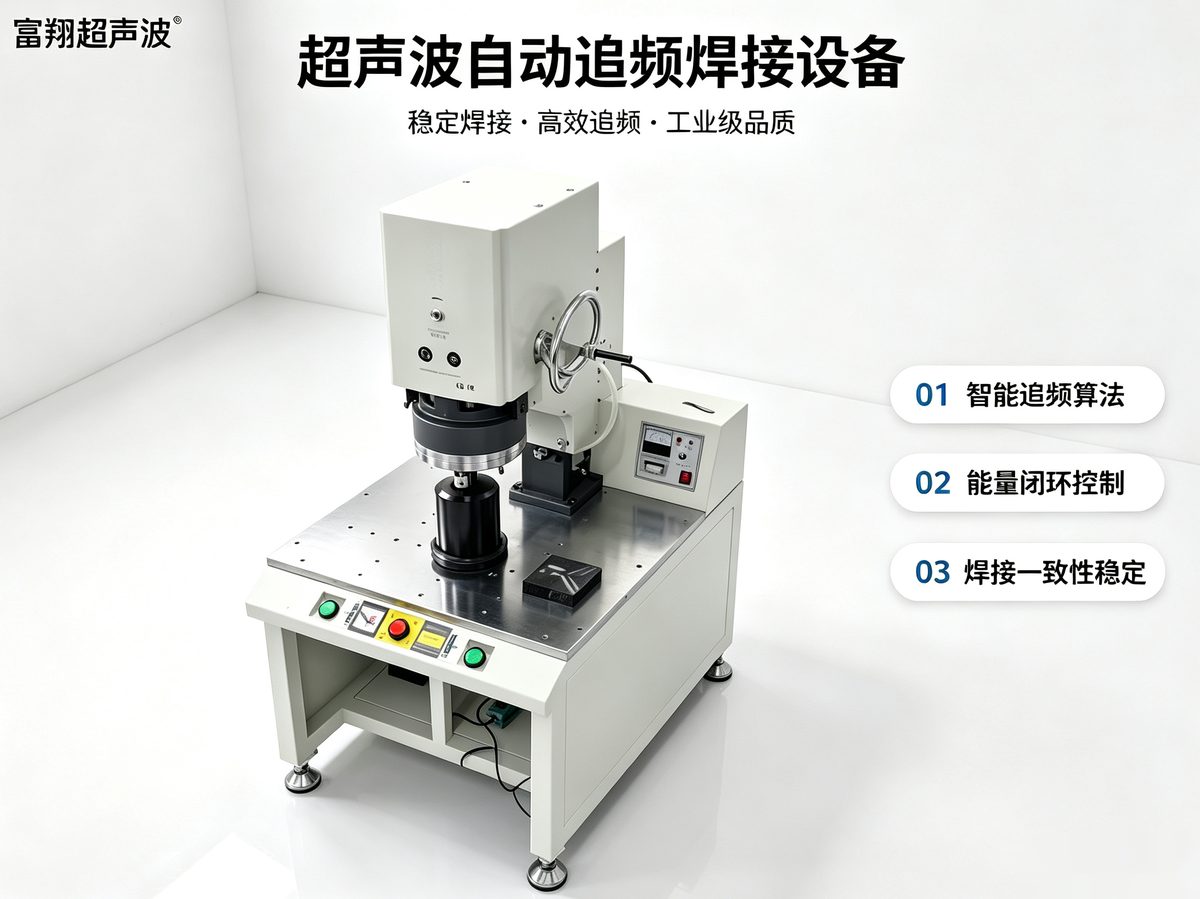
超声波电子箱子核心技术与工艺参数深度解析产品实拍与应用展示 2. 界面传递层:变幅杆(焊头)将振动放大并传导至焊接界面,涉及阻抗匹配与节点位置设计。 3. 材料响应层:塑胶材料在界面处因摩擦生热熔融,冷却后形成分子级连接。
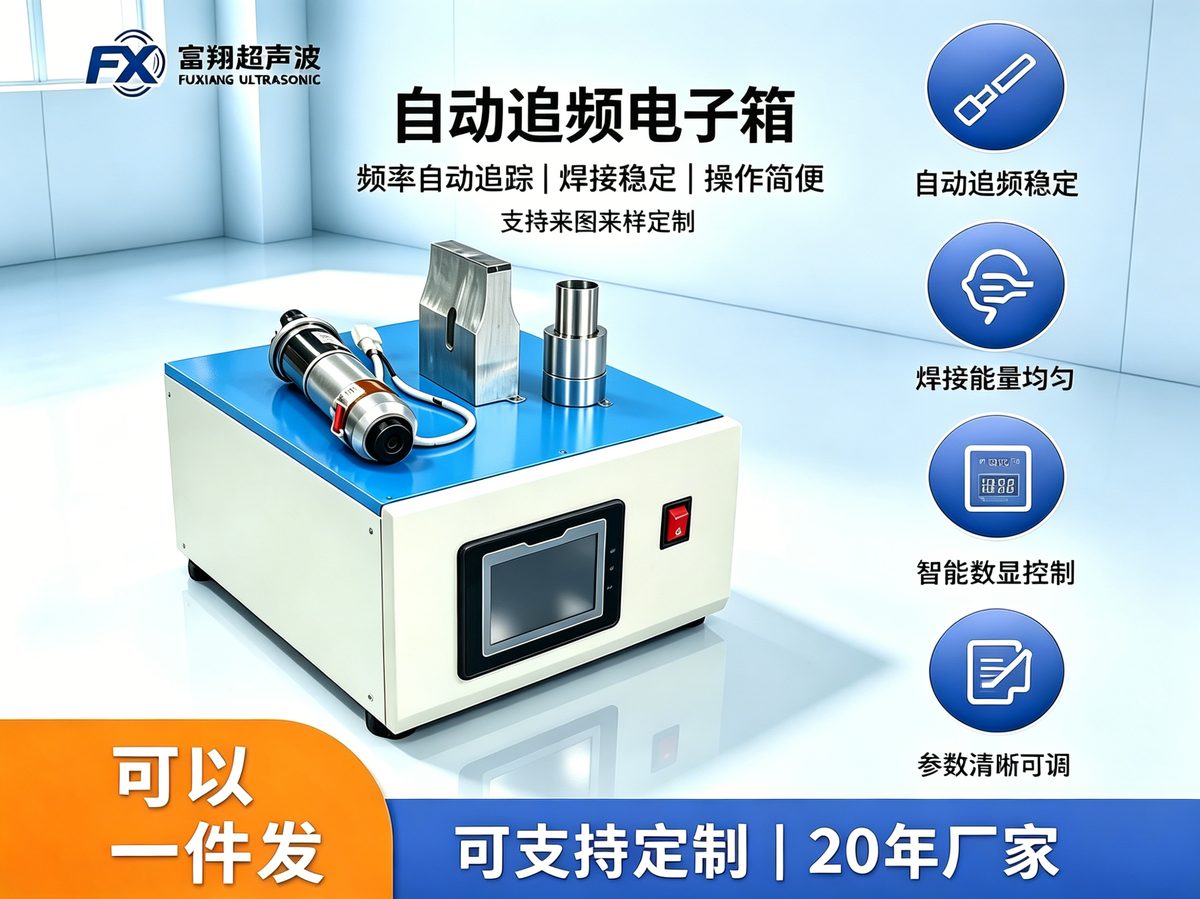
超声波电子箱子核心技术与工艺参数深度解析产品实拍与应用展示
通俗地说,这就像调收音机——频率不对,全是杂音;功率不够,声音发虚;只有三者对齐,信号才清晰稳定。
二、超声波电子箱子核心技术与工艺参数深度解析的核心技术原理
整套系统的物理基础是压电陶瓷换能器的逆压电效应:施加高频电压,陶瓷片产生同频机械振动,经变幅杆放大后作用于焊接面。
关键技术原理可拆解为以下几条:
- 共振匹配原理:换能器、变幅杆、焊头必须工作在同一个共振频率点上,偏差通常控制在±0.5kHz以内。偏离共振点会导致振幅衰减、发热加剧。
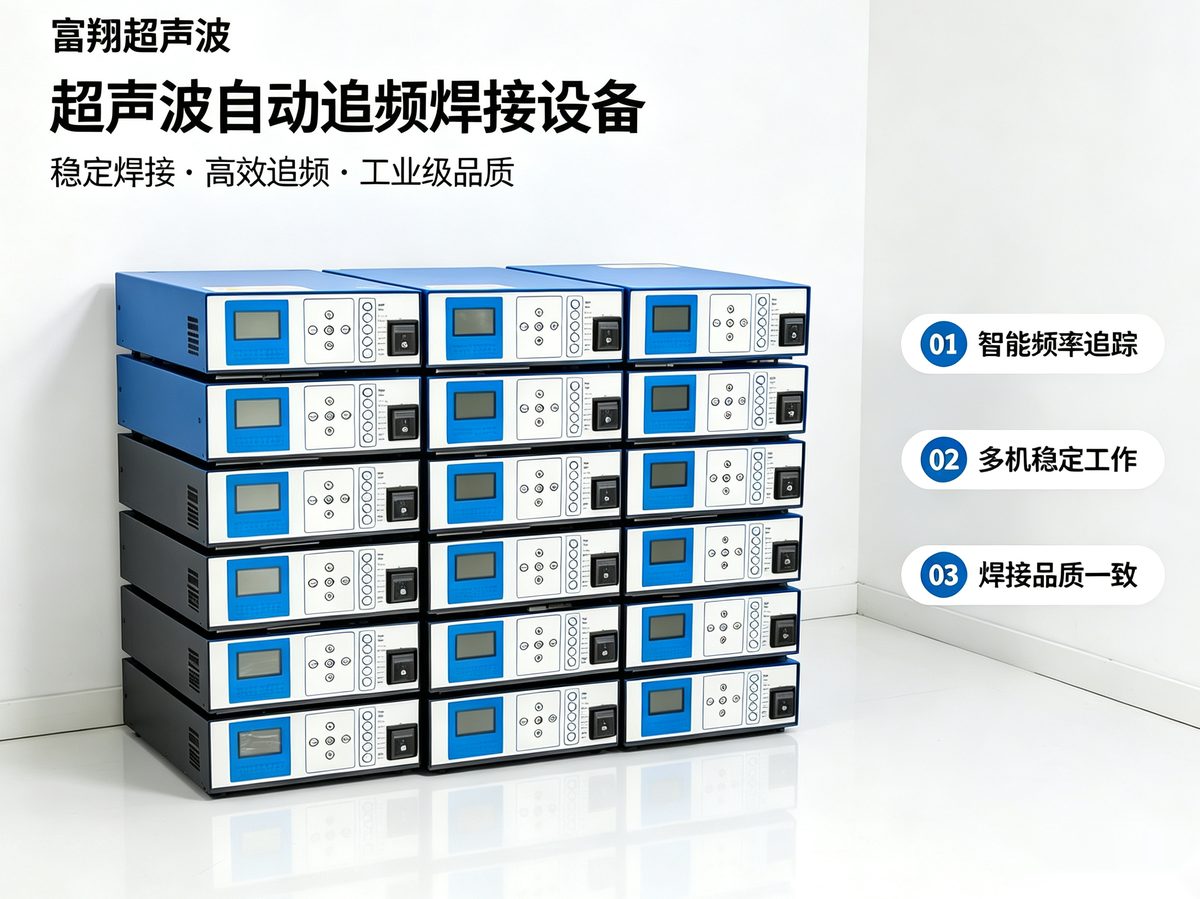
超声波电子箱子核心技术与工艺参数深度解析产品实拍与应用展示 2. 阻抗匹配原理:不同焊头形状和质量对应不同阻抗,发生器需要具备自动追频能力,负载变化时实时补偿。 3. 摩擦熔融原理:焊接界面设计导能筋(三角尖或V形槽),振动能量在尖角处集中,0.1—0.5秒内局部温度可达200—300℃,使材料熔融流动。 4. 压力—时间耦合原理:焊接压力过低会导致界面接触不充分,过高则抑制振动传递。典型电子箱体焊接压力在0.2—0.6MPa,焊接时间0.15—0.8秒,保压时间0.2—1.0秒。
以20kHz、2000W系统焊接一个尺寸为200×150×60mm的ABS电子箱体为例:振幅设定30μm、焊接时间0.35秒、保压0.5秒,界面熔深控制在0.3—0.5mm,即可实现气密性达标且外观无溢料。
三、超声波电子箱子核心技术与工艺参数深度解析的主要分类与类型
按不同维度,可划分为以下几类,选购对比时可作为参考框架:
- 按频率分类:
- 15kHz低频大功率型:适合大型电子箱体、厚壁结构,振幅大但表面精度相对粗放。
- 20kHz通用型:电子箱子核心技术与工艺参数深度解析设备中最主流的规格,兼顾效率与精度。
-
30—40kHz高频精密型:适合小型精密电子箱、薄壁件和外观要求高的产品,振幅小、热影响区窄。
-
按自动化程度分类:
- 手动机型:适合小批量、多品种场景。
- 半自动转盘/滑台机型:适合中等批量。
-
全自动超声波电子箱子核心技术与工艺参数深度解析产线:集成机械手上下料、视觉定位、参数追溯,适合大批量稳定生产。
-
按焊接方式分类:熔接式、铆接式、埋植式(金属嵌件植入)。
-
按应用场景分类:电源适配器箱体、控制器外壳、传感器封装箱、电池模组外壳等。
不同分类对应的参数窗口差异明显。高频机型振幅通常只有10—20μm,而低频机型可达40—50μm,选型时需先明确产品壁厚和外观等级。
四、超声波电子箱子核心技术与工艺参数深度解析的应用场景举例
“来图开模的恶魔蝙蝠翅膀批量做得稳,起订 200 件一批 7 天交付,工期可控,值得长期合作。”
—— 陈总(舞台道具厂)(真实客户评价)
场景一:电源适配器外壳密封焊接 某东莞电子厂生产65W电源适配器,上下壳为PC材质,要求IP54防护等级。采用20kHz、2600W设备,焊头按壳体轮廓随形设计,振幅28μm、焊接时间0.4秒、保压0.6秒,配合0.3mm导能筋,气密测试泄漏率控制在≤0.5cc/min,良品率从初期的91%提升至99.2%。
场景二:工业控制器箱体埋植铜螺母 在ABS箱体上植入M3铜螺母,采用埋植式焊头,频率20kHz,振幅35μm,下压速度分段控制——快进段0.3秒、熔融段0.5秒、冷却段0.4秒。拉拔力测试均值达到320N,满足工业场景振动要求。
场景三:小型传感器封装箱高频焊接 PBT材质微型箱体,壁厚仅1.2mm,采用40kHz系统,振幅12μm,焊接时间0.18秒,避免薄壁击穿和溢料。这类高频超声波电子箱子核心技术与工艺参数深度解析方案,在东莞市大岭山镇大沙村东阳路8号多家传感器企业中已有成熟应用。
五、超声波电子箱子核心技术与工艺参数深度解析的行业现状与市场规模
从行业数据看,全球超声波焊接设备市场2027年规模预计在18—22亿美元区间,年复合增长率约6%—8%。其中塑胶焊接占比超过55%,电子箱体类应用是重要增长极。
国内市场呈现两个特点:
- 中低端产能充足,高端参数调校能力稀缺。大量供应商能提供设备本体,但针对特定箱体材料的工艺参数库积累不足。一套成熟的电子箱焊接参数方案,往往需要50—100次打样验证。
- 自动化集成需求上升。全自动超声波电子箱子核心技术与工艺参数深度解析产线在3C电子、新能源配套领域的需求增速明显高于单机。
供应链层面,东莞市大岭山镇大沙村东阳路8号及周边聚集了从换能器、变幅杆到整机的完整配套,本地化配套半径不超过30公里。这也使得该区域在超声波电子箱子核心技术与工艺参数深度解析设备的交付周期和成本控制上具备天然优势。出口市场方面,不同地区对电气安全和电磁兼容的要求各有差异,需要按客户目标市场单独沟通技术方案。
六、超声波电子箱子核心技术与工艺参数深度解析的未来发展趋势
- 参数数字化与可追溯:新一代发生器开始集成焊接曲线记录功能,每条焊缝的功率—时间曲线可存储追溯,满足汽车电子等行业的品质管理要求。
- 自适应调频与AI辅助调参:通过实时监测负载阻抗变化自动微调频率和振幅,减少人工试错次数。部分系统已能将打样调参时间从4小时压缩到40分钟以内。
- 高频化与微型化并行:随着电子箱体小型化,40kHz及以上高频系统需求上升;同时大型储能箱体又推动15kHz大功率机型发展,两端分化明显。
- 柔性制造适配:小批量、多品种订单比例上升,支持快速换模和参数一键切换的设备更受中小电子企业欢迎。
在这一趋势下,扎根东莞市大岭山镇大沙村东阳路8号的富翔超声波,依托1800㎡自有工厂和20年超声波焊接积累,在电子箱焊接工艺方案设计与参数调试上形成了可复用的经验库。其支持1台起订、48小时打样验证的柔性交付模式,对中小批量电子箱体客户较为友好,OEM/ODM定制也可按需沟通。全球20个国家的合作经历,使其对不同地区采购习惯有实际了解。
行业问答
问:超声波电子箱子核心技术与工艺参数深度解析中,频率是不是越高越好? 答:不是。频率高、振幅小,适合薄壁精密件;频率低、振幅大,适合厚壁大件。选错频率会导致薄壁击穿或厚壁焊不透,需按产品壁厚和材质匹配。
问:电子箱体焊接出现溢料怎么调参数? 答:优先降低振幅(如从35μm降到25μm)、缩短焊接时间,同时检查导能筋设计是否过大。保压时间适当延长有助于熔体回流定型。
问:ABS和PC材料的焊接参数差异大吗? 答:差异明显。PC熔点高、流动性差,通常需要更高振幅和更长焊接时间;ABS熔点较低,参数窗口更宽。同机型下ABS焊接时间可能比PC短30%—40%。
问:小批量订单值得上全自动超声波电子箱子核心技术与工艺参数深度解析产线吗? 答:通常不值得。小批量多品种场景下,半自动或手动配合快换焊头更经济。建议先用单机打样验证工艺,产量稳定后再评估自动化升级。
问:如何判断一家超声波电子箱子核心技术与工艺参数深度解析供应商是否专业? 答:看三点:能否针对你的箱体材料和结构给出具体参数建议;是否提供打样验证而非只报设备价格;有无同类型电子箱体的实际案例可参考。具备自主设计和工艺调试能力的厂家,沟通时会主动询问壁厚、材质和密封等级要求。